CATALOG ENTRY
电子设备机箱外壳钣金加工中影响装配精度的关键工艺因素解析
在电子设备整机装配现场,经常遇到这样的情况:机箱外壳的钣金件单件检验合格,但上线组装时却出现面板与框架错位、螺丝孔对不上、接缝间隙超差等问题。这类装配精度问题往往不是单一工序造成的,而是贯穿下料、成形、焊接、表面处理全流程的累积误差所致。对于机柜面板、机箱外壳这类对配合尺寸敏感的零件,理解误差来源比事后修配更有价值。
下料与成形:精度链条的起点
激光切割件的轮廓精度通常可控制在±0.1mm以内,但真正影响装配的是切割引入的热影响与挂渣。厚板切割时切口锥度会使孔位上下尺寸不一致,若后续折弯定位以此为基准,孔距偏差会被放大。折弯工序中,回弹补偿量、模具V槽选择与折弯顺序直接决定法兰边角度一致性——多刀折弯的五金冲压件若未做累积角度修正,最后一道边的位置度偏差可能达到0.3mm以上,足以导致面板装配时出现明显段差。
焊接变形与基准统一
机箱框架多采用点焊或激光焊连接,局部热输入会引起收缩变形,尤其在不对称结构上更为明显。实践中常见的做法是先焊后加工:以焊接完成后的框架为基准,再对安装孔和配合面进行精加工,从而规避焊接收缩带来的孔位漂移。对于批量生产的机柜面板,采用统一工装基准、控制焊接顺序(对称跳焊)可将框架对角线偏差稳定在0.2mm以内。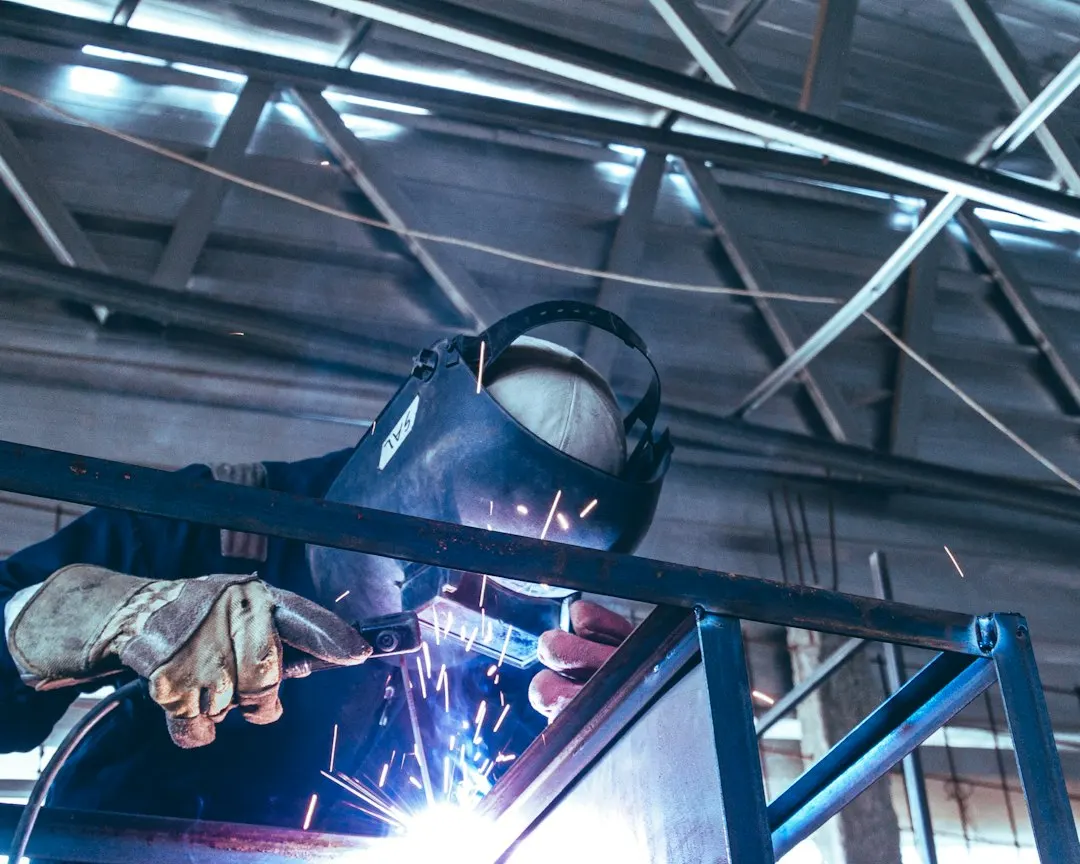
表面处理环节的隐性影响
喷粉、镀锌等涂层厚度看似均匀,实际在边角和孔口处存在堆积效应,单边膜厚差异可达20–40μm。对于配合间隙仅0.1mm量级的结构,这种差异会直接改变装配手感。建议在图纸会审阶段就明确配合面的涂层豁免区域,或在装配前对关键配合面做局部遮蔽处理。
可执行的精度控制建议
- 建立基准传递链:从激光切割件的定位孔到折弯工装,再到焊接夹具,统一使用同一组工艺基准孔,避免基准频繁转换。
- 首件做装配验证而非尺寸抽检:将首件与对应框架实配,记录孔位偏移方向和间隙分布,反推工序补偿量。
- 控制折弯顺序:先折外形边、后折配合边,把累积误差导向非配合侧。
- 涂层前预留配合余量:在图纸上标注需装配的钣金件配合面,按膜厚中值预留0.03–0.05mm单边间隙。
随着电子设备向小型化、高密度集成方向发展,机箱结构的配合精度要求只会更严。把精度控制的着力点从“检出来”转向“设计进去、工艺稳住”,才是机箱外壳钣金加工实现稳定装配的根本路径。昆山钣源冲压技术有限公司在激光切割件与五金冲压件的工艺衔接上积累了完整的基准管理经验,可为客户提供从图纸评审到批量交付的精度保障方案。