CATALOG ENTRY
钣金件与五金冲压件有什么区别?电子设备结构件选型对比分析
在电子设备结构设计中,工程师经常面临一个基础却容易混淆的问题:同样作为设备外壳的承载与防护构件,钣金件与五金冲压件到底该如何界定和选型?两者在工艺路径、模具投入、精度表现和批量经济性上存在显著差异,理解这些差异是做好结构件选型的第一步。
一、概念边界:钣金是工艺范畴,冲压是成形方式
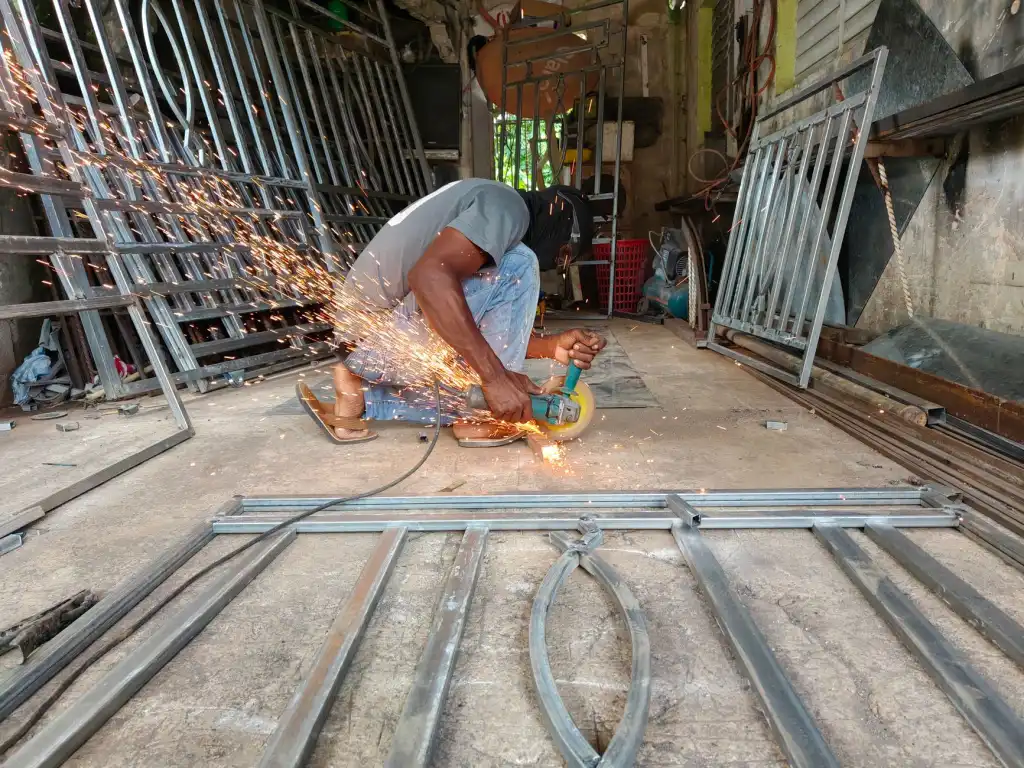
钣金件是一个更宽泛的工艺概念,指对金属板材(冷轧板、镀锌板、铝板、不锈钢等)通过剪切、激光切割件下料、折弯、焊接、铆接等工序成形的零件,材料厚度通常在0.5mm–6mm之间。而五金冲压件特指借助冲床与模具,通过落料、冲孔、拉伸、弯曲等动作使板材塑性变形的零件,其核心特征是依赖专用模具。换句话说,冲压件可以是钣金件的一种,但钣金件不一定经过冲压——用激光切割加折弯做出来的机箱外壳,就不属于冲压件范畴。
二、工艺路径与成本结构的实操差异
选型时最直接的判断依据是批量与模具摊销。激光切割配合数控折弯的钣金路线无需开模,适合小批量、多品种、结构迭代频繁的场景,单件成本随批量下降不明显;冲压路线前期需投入落料模、成形模,模具费用从数千到数十万元不等,但一旦量产,单件工时极短,边际成本快速摊薄。
- 打样/小批量(1–500件):优先激光切割件+折弯,交期快、改型灵活;
- 中大批量(5000件以上):评估冲压模具摊销,单件成本可降至钣金路线的40%–60%;
- 复杂曲面或加强筋结构:冲压一次成形优势明显,钣金需焊接拼接,易累积形变。
三、精度、一致性与结构件选型对比
以电子设备的机柜面板为例,其安装孔位公差通常要求±0.1mm以内。冲压件依靠模具保证一致性,批次间尺寸波动小,适合对互换性要求高的装配线;钣金件的精度则更多取决于折弯机的定位精度与激光切割的热影响,折弯回弹需通过补偿角修正,累计公差相对更大。数据层面,冲压件的孔位重复精度可达±0.05mm,而常规钣金折弯的角度公差约±0.5°,孔位精度约±0.15mm。
另一个常被忽略的维度是材料利用率。冲压排样可将利用率做到75%–85%,但模具调试周期长;激光切割件套料灵活,利用率约65%–75%,却省去了模具试模时间。对于结构复杂、需频繁验证的电子设备样机阶段,激光切割件的迭代效率往往更具优势。
回到选型本身,没有绝对优劣,只有匹配与否。小批量、多改型、结构复杂的电子设备外壳,走激光切割加折弯的钣金路线更务实;大批量、结构稳定、对一致性和单件成本敏感的五金冲压件,则更能体现模具摊销的价值。昆山钣源冲压技术有限公司在钣金与冲压两条工艺路线上均有产线配置,可根据客户的批量曲线与精度要求给出组合方案,避免单一工艺带来的成本或交期妥协。