CATALOG ENTRY
电子设备机箱外壳钣金加工的材料选型与结构设计要点
电子设备的机箱外壳看似结构简单,实际在钣金加工环节涉及材料、板厚、折弯半径、冲压工艺、表面处理等一系列决策。选型不当,轻则装配干涉、外观瑕疵,重则影响EMI屏蔽效能和整机散热。下面结合实际加工经验,梳理几个关键决策点。
材料选型:从使用场景倒推
机箱外壳的常用材料集中在冷轧钢板(SPCC)、镀锌钢板(SGCC/SECC)、不锈钢(SUS304)和铝合金(5052/6061)几类。选择逻辑并非越贵越好,而是由结构强度、防腐要求、重量约束和成本共同决定。
- SPCC冷轧板:成本低、成型性好,适合室内固定安装的机柜面板和内部支撑件,但必须做喷塑或电镀处理防锈;
- SGCC镀锌板:自带锌层,耐蚀性优于SPCC,适合对防腐有要求但不需要外观精细的钣金件;
- SUS304:强度高、耐腐蚀,常用于户外设备或医疗、食品场景,但折弯回弹大,对模具和工艺参数要求更高;
- 5052铝合金:密度约为钢的1/3,适合对重量敏感的便携设备外壳,但刚性偏低,需通过加强筋补偿。
一个常见误区是:为追求“结实”一律选2mm以上钢板,结果整机重量超标、冲压吨位上升、成本失控。实际上,1.0~1.5mm板厚配合合理的加强筋布局,往往比单纯加厚更经济有效。
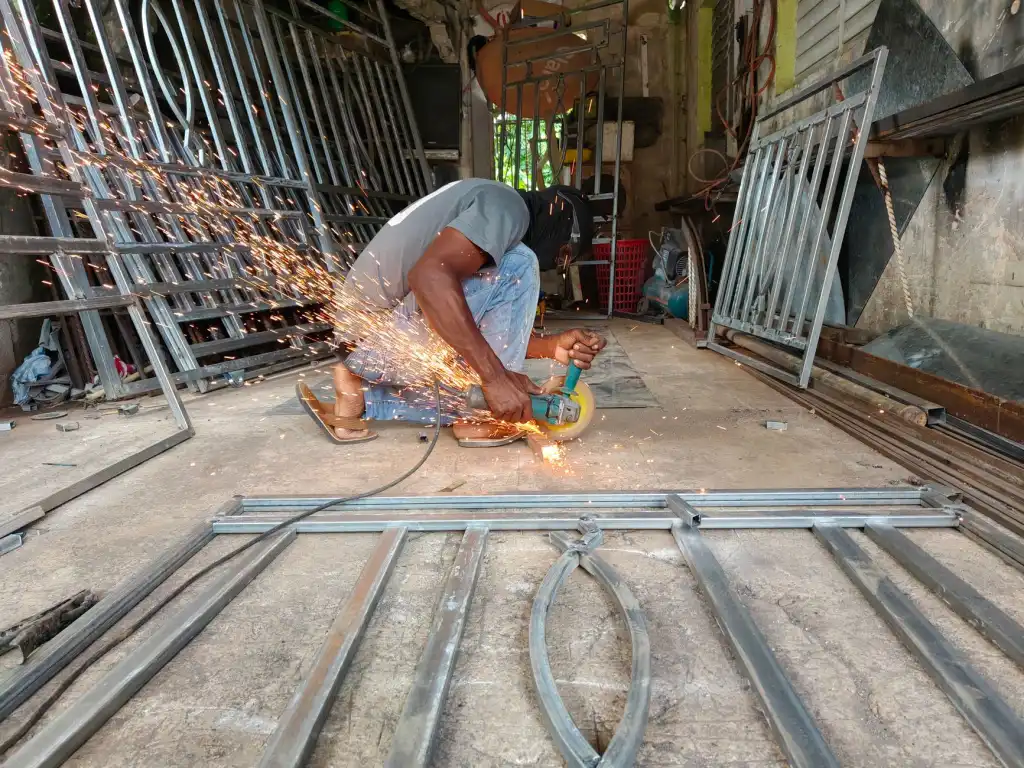
结构设计中的工艺约束
设计端如果忽视加工约束,图纸再漂亮也落不了地。机箱外壳和机柜面板的结构设计,需要提前考虑以下几项:
- 折弯半径与板厚匹配:一般内折弯半径不小于板厚,SPCC取0.5~1倍板厚,SUS304建议取1~1.5倍,过小易开裂;
- 冲孔与折弯边的距离:孔边到折弯线距离建议≥2倍板厚+折弯半径,否则孔会变形;
- 激光切割件的切口补偿:激光切割热影响区小,但尖角处应加圆角过渡,避免应力集中;
- 五金冲压件的搭边与排样:批量生产时排样方式直接影响材料利用率,通常可优化10%~20%。
对于EMI屏蔽要求较高的机箱,接缝处需设计指形簧片安装槽或导电衬垫压紧面,这些特征在钣金件成型时就要预留,后期追加成本很高。
表面处理与数据参考
不同材料的表面处理方案差异明显。SPCC多采用静电喷塑(膜厚60~80μm)或镀锌;SGCC可直接喷塑,但前处理需注意锌层附着力;铝合金常用阳极氧化或铬化后喷塑。以下是一组常见方案的对比:
- 喷塑SPCC:盐雾试验约48~96h,成本低,外观选择多;
- 镀锌SGCC:盐雾试验约72~120h,适合内部件;
- 阳极氧化5052:中性盐雾可达200h以上,但颜色受限、导电性需另行处理。
结构设计阶段同步确定表面处理方式,能避免“先开模后改工艺”的返工。昆山钣源冲压技术有限公司在机箱外壳、机柜面板及各类五金冲压件、激光切割件的加工中,通常会在DFM评审环节与客户确认材料、板厚与表面处理的匹配性,把工艺问题前置解决。
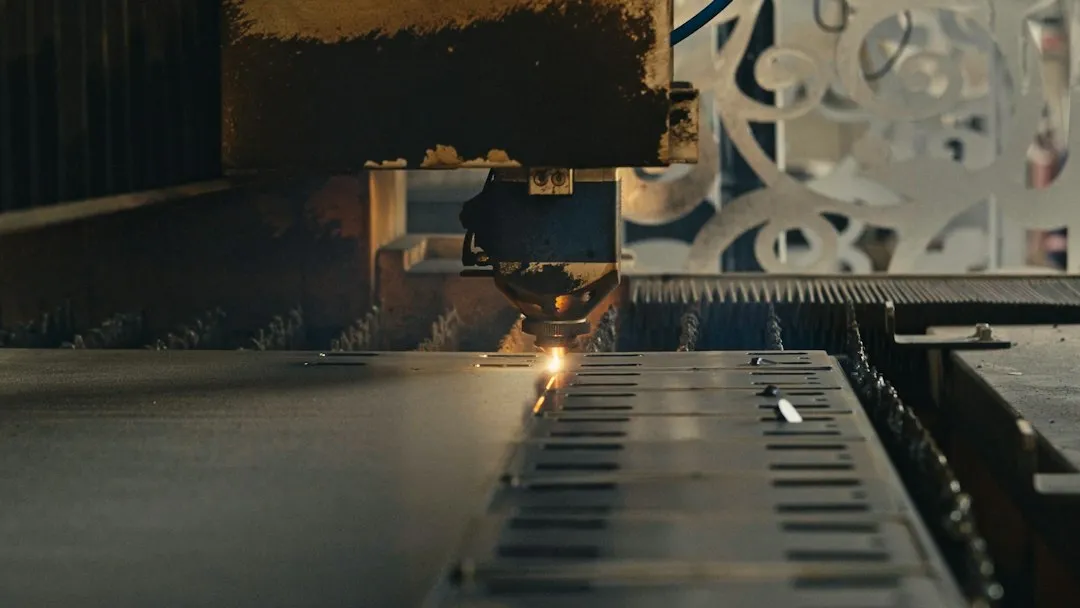
材料选型和结构设计不是孤立环节,而是与冲压、激光切割、折弯、焊接、表面处理形成一条完整的工艺链。把每个节点的约束条件想在前面,机箱外壳的加工效率与成品一致性才有保障。