CATALOG ENTRY
钣金件与五金冲压件有什么区别?一文讲清两类金属结构件加工方式
在金属加工领域,很多人会把钣金件和五金冲压件混为一谈。两者虽然都服务于设备结构支撑与外观防护,但在工艺路径、模具依赖和适用场景上差异明显。昆山钣源冲压技术有限公司结合多年加工经验,从技术原理到选型注意事项做一次系统梳理。
一、加工原理:减材成型与塑性成型的本质差异
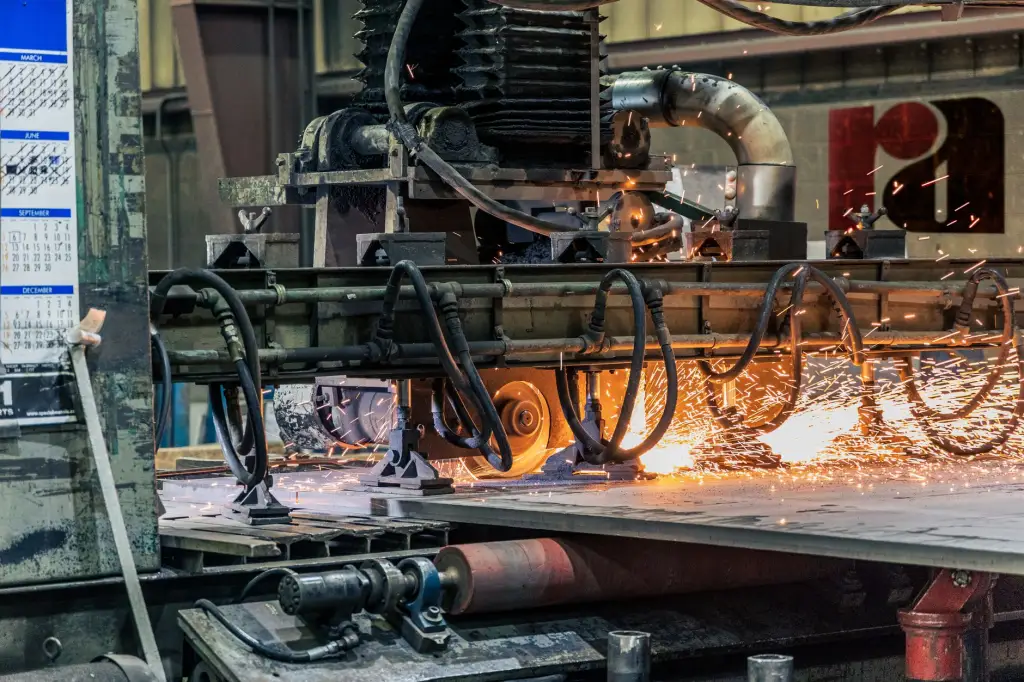
钣金件的核心逻辑是"先分离、后成型"。典型流程包括激光切割下料、折弯、焊接、铆接、表面处理。以机箱外壳为例,一块1.5mm冷轧板先经激光切割件成型出展开轮廓,再通过折弯机逐边折出立体结构,最后焊接或紧固成整体。这种工艺柔性极高,修改尺寸只需调整程序,无需开模。
五金冲压件则依赖模具对板材施加压力,使材料发生塑性变形或分离。冲床一次行程可完成落料、冲孔、拉伸、翻边等多道工序,节拍常在每分钟几十到数百次。批量越大,单件成本越低,但模具开发周期通常需要2-6周,费用从几千到数十万元不等。
二、如何根据产品阶段选择工艺
选择哪种方式,关键看三个维度:批量、精度、结构复杂度。
- 样品或小批量(1-500件):优先选钣金加工。激光切割件无需模具投入,折弯精度可达±0.1mm,适合机柜面板、非标设备外壳等定制化需求。
- 大批量(5000件以上):五金冲压件优势明显。以某电气控制盒为例,冲压单件成本可降至钣金方案的30%-40%,且一致性更好。
- 中等批量(500-5000件):可考虑简易模冲压或钣金+局部冲压的混合方案,平衡模具分摊成本与效率。
值得注意的是,机柜面板类产品若带有大量散热孔、异形开孔,激光切割件在灵活性上远优于冲压模具,后者需要频繁换模或增加工序。
三、常见问题与工艺细节提醒
实际加工中,钣金件容易在折弯处出现回弹,尤其是不锈钢材料,需在程序里做角度补偿。焊接变形也是常见痛点,机箱外壳焊接后需校形才能保证装配面平面度。五金冲压件则要关注模具磨损导致的毛刺增大,通常每5万-10万次冲次需修模一次。
另外,钣金件的表面处理(如喷粉、电镀)前需彻底去毛刺和除油,否则涂层附着力不足。冲压件因批量大,更适合自动化线配套的连续表面处理。
昆山钣源冲压技术有限公司同时具备激光切割、折弯、冲压和焊接能力,可根据客户产品阶段灵活切换工艺,避免因单一工艺限制导致成本或交期失衡。