CATALOG ENTRY
精密钣金件加工工艺解析:如何保障机箱外壳装配精度与表面质量
机箱外壳和机柜面板的装配精度,往往在钣金件落料阶段就已经被决定了。许多整机厂在总装时才发现面板与框架存在0.3mm以上的段差,或者螺钉孔位偏移导致装配困难,追溯原因多半是前道工序的累积误差未被有效控制。精密钣金件加工并非单纯依赖某一台高精度设备,而是从激光切割件的轮廓精度到五金冲压件的成形回弹,再到折弯定位与表面处理的全链路协同。
影响装配精度的三个关键环节
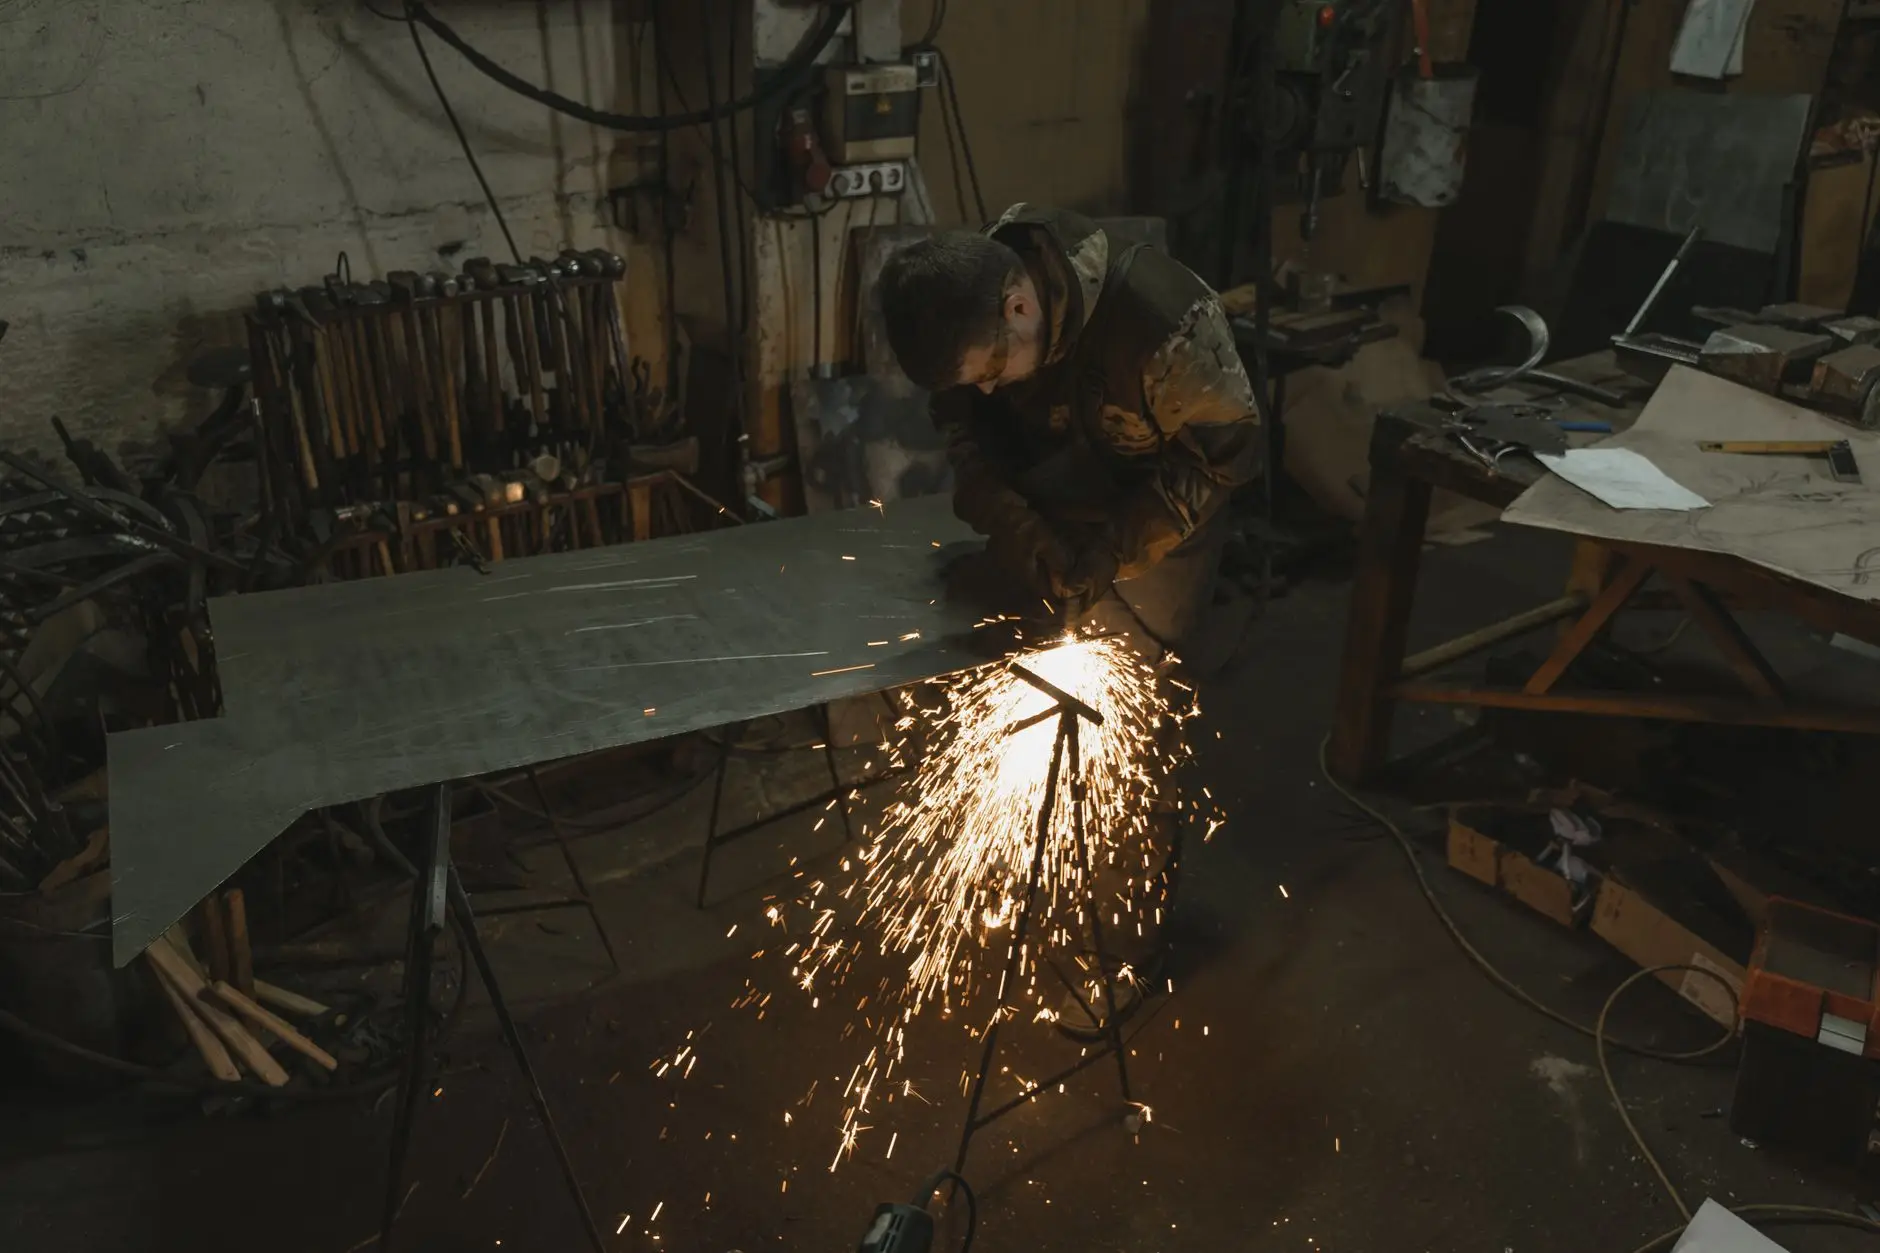
激光切割件的热影响区控制。光纤激光切割在加工1.5~3.0mm冷轧板时,割缝宽度通常在0.1~0.2mm之间。若功率与切割速度匹配不当,切口边缘会出现挂渣或过烧,直接影响后续折弯的定位基准。对于机柜面板这类对外观要求较高的零件,建议采用氮气切割碳钢,割缝更平整,后续去毛刺工作量可减少约40%。
五金冲压件的回弹补偿。冲压成形中,材料回弹是孔位偏移的主要诱因。以SPCC冷轧板为例,90°折弯的回弹角约为0.5°~1.5°,若不进行模具补偿,累积到机箱外壳的角部就可能产生肉眼可见的缝隙。经验做法是在模具设计阶段预留回弹补偿量,并通过首件试冲验证后微调。
折弯定位与累积公差管理。多道折弯的零件,每道折弯的定位偏差会线性累加。对于机柜面板这类有多处折边的零件,建议采用带后挡料补偿的数控折弯机,并将关键尺寸的公差带控制在±0.1mm以内。
表面质量的控制要点
机箱外壳的表面质量不仅关乎外观,还影响喷涂附着力和耐腐蚀性能。钣金件在冲压和折弯过程中,模具间隙过大容易在圆角处产生拉毛,间隙过小则会加速模具磨损并造成材料表面划伤。合理的模具间隙通常取材料厚度的8%~12%。
- 去毛刺工序不可省略:激光切割件和冲压件的边缘毛刺若不去除,喷涂后会出现颗粒感和局部脱落。
- 前处理决定喷涂附着力:磷化膜厚度控制在2~5g/m²为宜,过薄附着力不足,过厚则影响导电性。
- 转运环节的防护:工序间使用EPE珍珠棉隔层,避免五金冲压件在周转中互相磕碰。
以某网络机柜客户为例,其面板原先由两家供应商分别提供激光切割件和折弯件,装配时段差频繁超标。昆山钣源冲压技术有限公司接手后,将落料、折弯、压铆整合在同一工艺链中,关键孔位采用同一基准定位,面板与框架的装配段差从0.35mm降至0.08mm,喷涂后的色差投诉也同步归零。
精密钣金件的装配精度与表面质量,本质上是一道系统性课题。从激光切割件的割缝质量、五金冲压件的回弹控制,到折弯定位基准的统一和表面处理的一致性,每个环节都需要明确的工艺参数和检验标准。机箱外壳和机柜面板的制造,拼的不是单台设备的精度,而是全流程的稳定性。