CATALOG ENTRY
钣金件加工中折弯与焊接工艺对机箱外壳装配精度的影响分析
在机箱外壳与机柜面板的钣金件加工链条中,折弯与焊接往往被视为两道独立工序。但实际装配现场反馈的数据表明,折弯回弹补偿与焊接热输入的叠加效应,才是导致钣金件孔位偏移、面框错位的主要诱因。昆山钣源冲压技术有限公司在长期配套通讯机柜、工控机箱的加工实践中,积累了一些可量化的控制思路。
折弯精度如何传导至装配端
折弯角度偏差每增加0.5°,对300mm边长的机箱外壳而言,边缘累积位移可达2.6mm左右。这一数值已远超M4螺钉与过孔之间通常预留的0.3~0.5mm间隙。折弯顺序、下模V槽宽度选择、以及材料批次屈服强度的波动,都会直接改变回弹量。对于冷轧板SPCC,当V槽宽度取板厚的6~8倍时,回弹角相对稳定;若为不锈钢304,则需将补偿角预设增加1°~1.5°。来自激光切割件的毛刺若未彻底去除,折弯时还会产生局部应力集中,使角度一致性进一步劣化。
焊接热变形的可控路径
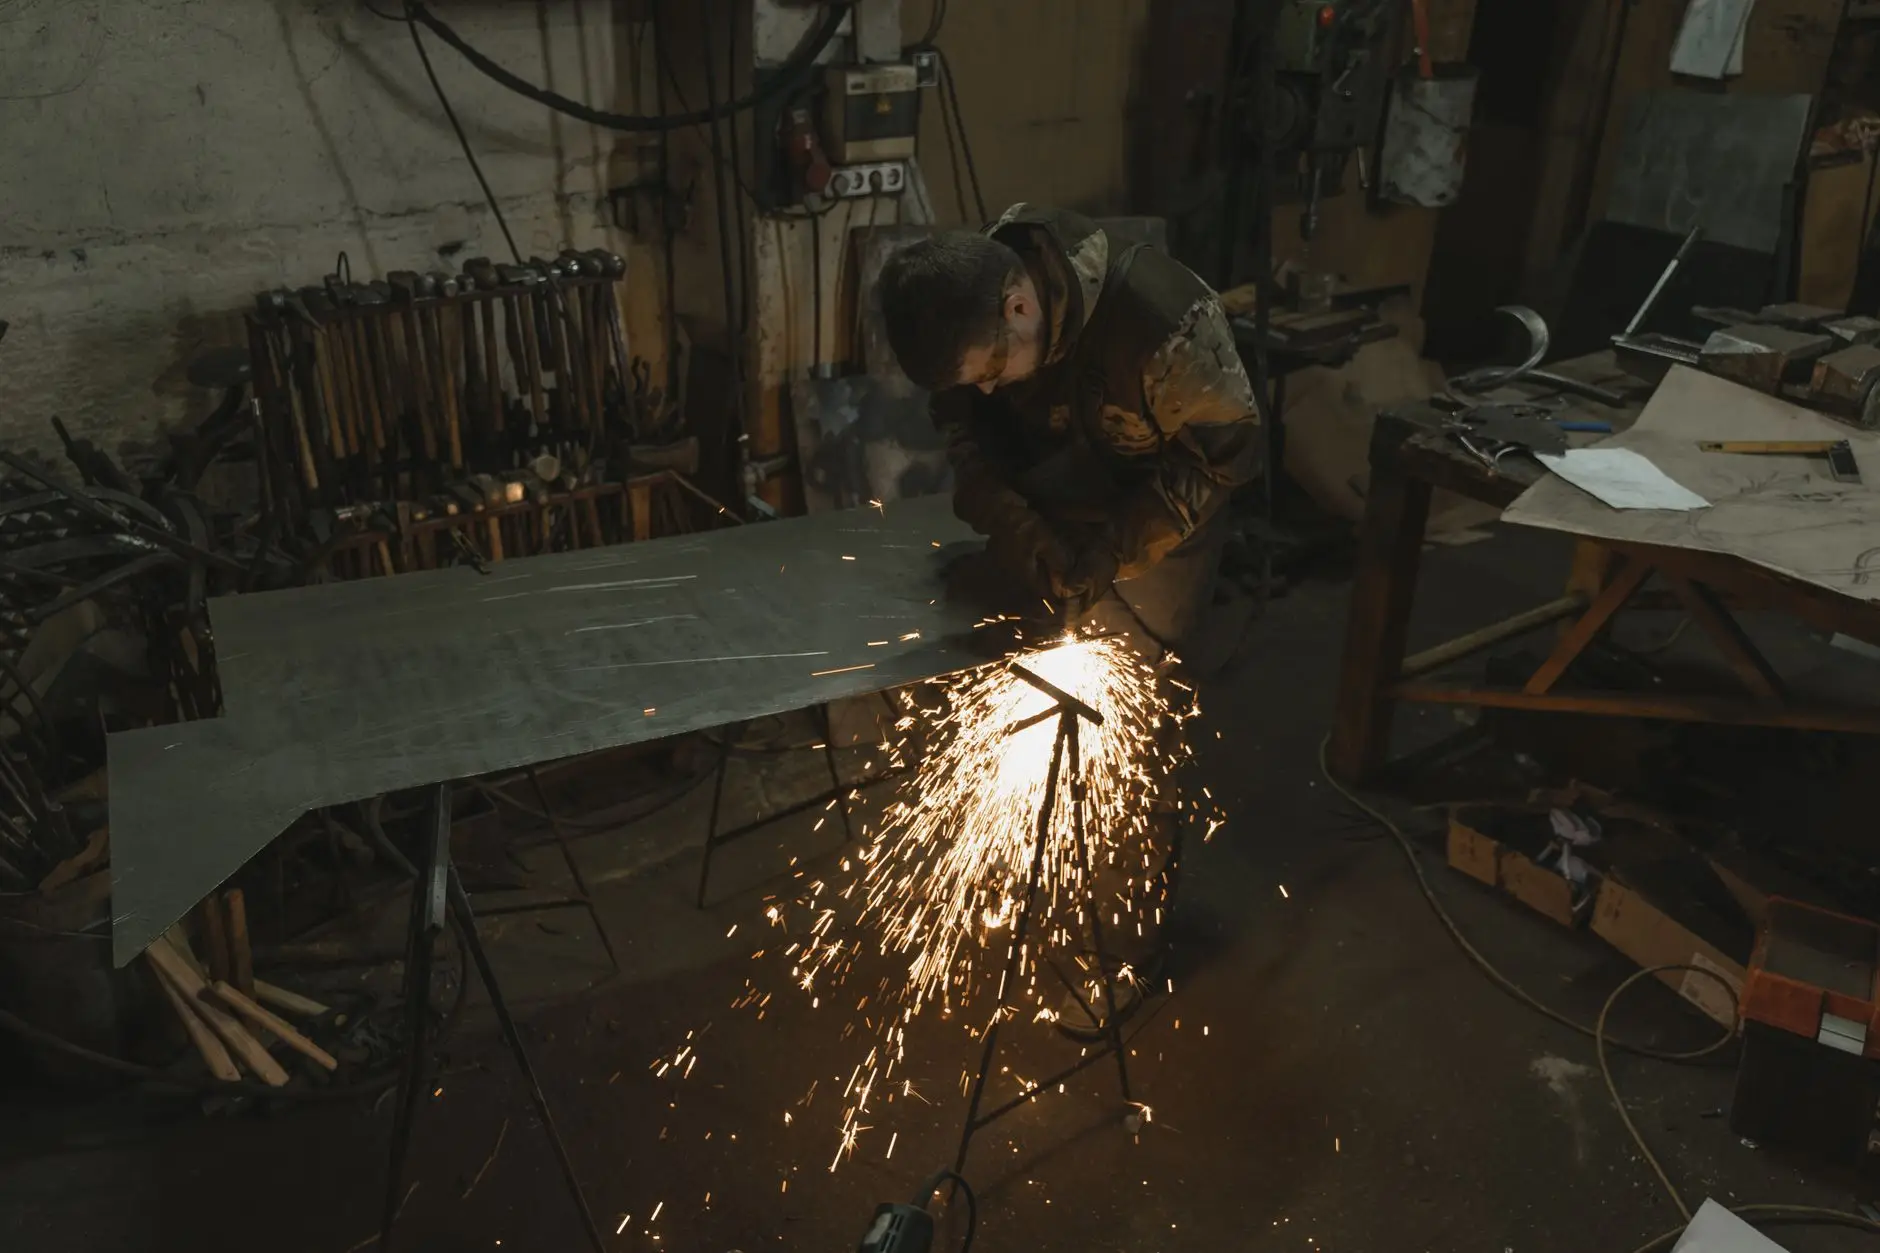
焊接对装配精度的影响集中在两个方面:热收缩引起的角变形和焊后矫正带来的二次应力。以机柜面板框架的CO₂焊为例,连续焊与分段退焊的角变形量可相差40%以上。在板厚1.5~2.0mm的薄板焊接中,热输入超过0.8kJ/mm时,面板平面度很容易突破1.5mm/m的常规验收线。
- 焊点布局:将长焊缝拆分为30~50mm的分段,间隔跳焊,配合工装夹具强制散热。
- 焊接顺序:先点固四角,再对称施焊,避免热量向一侧累积。
- 材料匹配:五金冲压件若含镀锌层,需选用硅青铜焊丝降低锌蒸发对熔池的干扰。
折弯与焊接的协同控制方法
把折弯与焊接放在同一套公差链里统筹,比各自追求极限精度更有效。昆山钣源冲压技术有限公司在机箱外壳试产阶段通常执行以下步骤:
- 依据激光切割件实测尺寸,反推折弯展开系数,将折弯内R角偏差控制在±0.1mm以内。
- 焊接工装定位面直接引用折弯后基准边,而非毛坯边,减少基准转换误差。
- 焊后自然冷却至室温再松夹,避免强制脱模引入新的变形。
某工控机箱项目的数据对比显示:未做协同控制时,机柜面板安装孔位一次合格率为82%;引入折弯补偿与分段焊工艺后,合格率提升至96.5%,单件矫正工时下降约7分钟。
钣金件加工从来不是单一工序的精度竞赛。折弯决定了机箱外壳的“骨架”走向,焊接则决定了“关节”是否稳定。把两者的热力学与力学行为放在同一张工艺卡上管理,五金冲压件与激光切割件的来料优势才能真正转化为装配端的低返修率。