CATALOG ENTRY
机箱外壳定制加工中钣金折弯工艺的关键参数详解
机箱外壳定制加工中的折弯精度,源自对工艺参数的深度把控
在电子设备、通信机柜及工业控制系统的结构件制造中,机箱外壳与机柜面板的成形质量不仅关乎外观,更直接影响装配间隙与电磁屏蔽性能。昆山钣源冲压技术有限公司依托多年积累的五金冲压件与精密激光切割件加工经验,将钣金折弯环节视为定制化交付的核心瓶颈。本文基于一线生产数据,解析影响折弯回弹、角度公差及表面压痕的关键参数,为有结构设计需求的工程师与采购人员提供决策参考。

折弯工艺参数体系:从材料特性到模具补偿
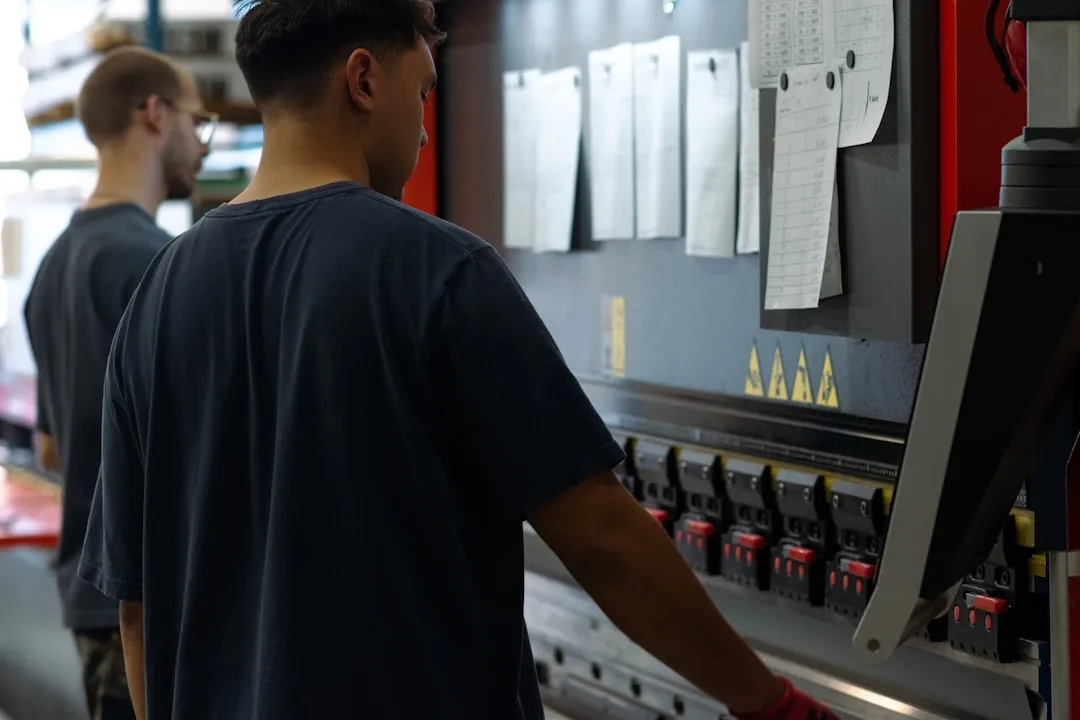
钣金折弯并非简单的“压弯”动作,而是材料塑性变形与弹性回复的动态平衡过程。针对不同厚度与材质的钣金件,需统筹以下四大类参数:
- 模具几何参数:下模V型槽开口宽度通常为板厚的6-8倍(如1.5mm冷板选用V10槽),上模圆角半径直接影响内R角成形极限。
- 折弯力与速度:按材料抗拉强度计算吨位,并设置合适的加压速度(建议4-6mm/s),避免快速冲击导致应力集中。
- 回弹补偿系数:对不锈钢SUS304或高强板,需预增2°-4°过弯角;铝板5052则需根据硬度做实测修正。
- 定位与后挡指:针对多边折弯的机箱外壳,后挡指定位精度须控制在±0.05mm,防止累计误差。
- 工艺评审:技术团队核对图纸中的折弯内R、展开尺寸及镀层方向要求,输出回弹模拟数据。
- 试折验证:使用与批量同批次材料进行首件试折,使用角度测量仪与通止规检测,调整补偿值。
- 首件确认:提交含折弯尺寸检测报告的样品,客户确认后封样作为批量验收基准。
- 过程巡检:每2小时对关键尺寸抽检,重点关注后挡指是否因振动偏移。
折弯顺序规划:避开干涉与累积公差陷阱
以一款2U机架式机柜面板为例,其四边折弯顺序需遵循“先短边后长边、先内折后外折”原则。若先折长边,后续短边折弯时模具可能碰撞已成形面,造成划伤。通过激光切割件预制的避位孔与工艺切槽,可有效降低干涉风险,并保证焊接装配时的对位精度。
适用场景与选型逻辑:定制件与标准件的差异化处理
需要明确的是,钣金折弯工艺参数并非一成不变。对于批量生产的五金冲压件,企业更关注模具寿命与节拍效率;而小批量、多品种的机箱外壳定制,则强调数控折弯机的柔性换模能力。昆山钣源的实践表明,当产品单批次低于50件且形状复杂时,采用激光切割下料配合数控折弯的工艺组合,比开冲压模具更具经济性。
实施流程与质量验证:从试折到首件全检
规范的定制流程应包含以下阶段,这有助于客户规避风险:
针对表面要求高的机柜面板,昆山钣源还提供贴膜折弯保护工艺,避免上模压痕。若需喷涂导电氧化,则应在折弯工序前完成,防止破坏膜层。
常见问题与设计避坑建议
问:折弯边过短或孔距折弯线过近如何处理?答:当折弯边高度小于板厚的4倍时,建议预先在激光切割阶段增加工艺缺口或改用压死边工艺。孔位边缘距折弯线的距离宜大于板厚加内R值,否则孔位易发生拉伸变形。
在合作前,建议客户明确提供板材牌号、纤维方向及批量预期。昆山钣源冲压技术有限公司可结合自身激光切割件与五金冲压件的综合产能,为复杂机箱结构提供一体化落地方案,确保折弯、焊接、表面处理工序之间无缝衔接。