CATALOG ENTRY
昆山钣金件加工精度标准与检测方法详解
冲压件尺寸偏差:从“差不多”到“差之毫厘”
在钣金加工行业摸爬滚打多年的人都知道,客户拿着卡尺量你交付的机箱外壳,眉头一皱的样子有多让人心慌。0.3毫米的偏差,在图纸上只是一个不起眼的数字,装到整机上却可能导致螺丝孔对不上、面板缝隙不均匀,甚至影响到整机的EMC屏蔽性能。这不是“差不多就行”的活儿,而是毫米级甚至微米级的博弈。
很多昆山本地的采购商问过我:为什么同样是钣金件,有的厂报价便宜30%,做出来却总差那么点意思?答案藏在一套完整的精度控制体系里。今天不聊虚的,只讲我们在车间里每天都要面对的加工精度标准和检测方法。
公差等级:不是一刀切的“国标”
钣金件加工遵循GB/T 15055-2021《冲压件未注公差尺寸极限偏差》,但这仅仅是个底线。真正的分水岭在于冲压工艺与激光切割工艺的精度差异。
- 激光切割件:轮廓精度可达±0.05mm,切面粗糙度Ra≤3.2μm,适合异形孔、精密折弯边
- 五金冲压件:连续模稳定状态下,孔位精度±0.03mm,但受模具磨损影响,需定期补偿
- 折弯工序:角度公差通常±0.5°,但V槽磨损后实际偏差可能翻倍
举一个真实案例:某通讯设备客户要求机柜面板的安装孔距公差±0.1mm,我们用数控冲床配合模具补偿,最终将CPK值稳定在1.67以上——这意味着百万件中不良率低于0.6件。这不是运气,是每4小时一次的过程抽检和SPC数据驱动的结果。
检测方法论:从卡尺到三坐标的进阶之路
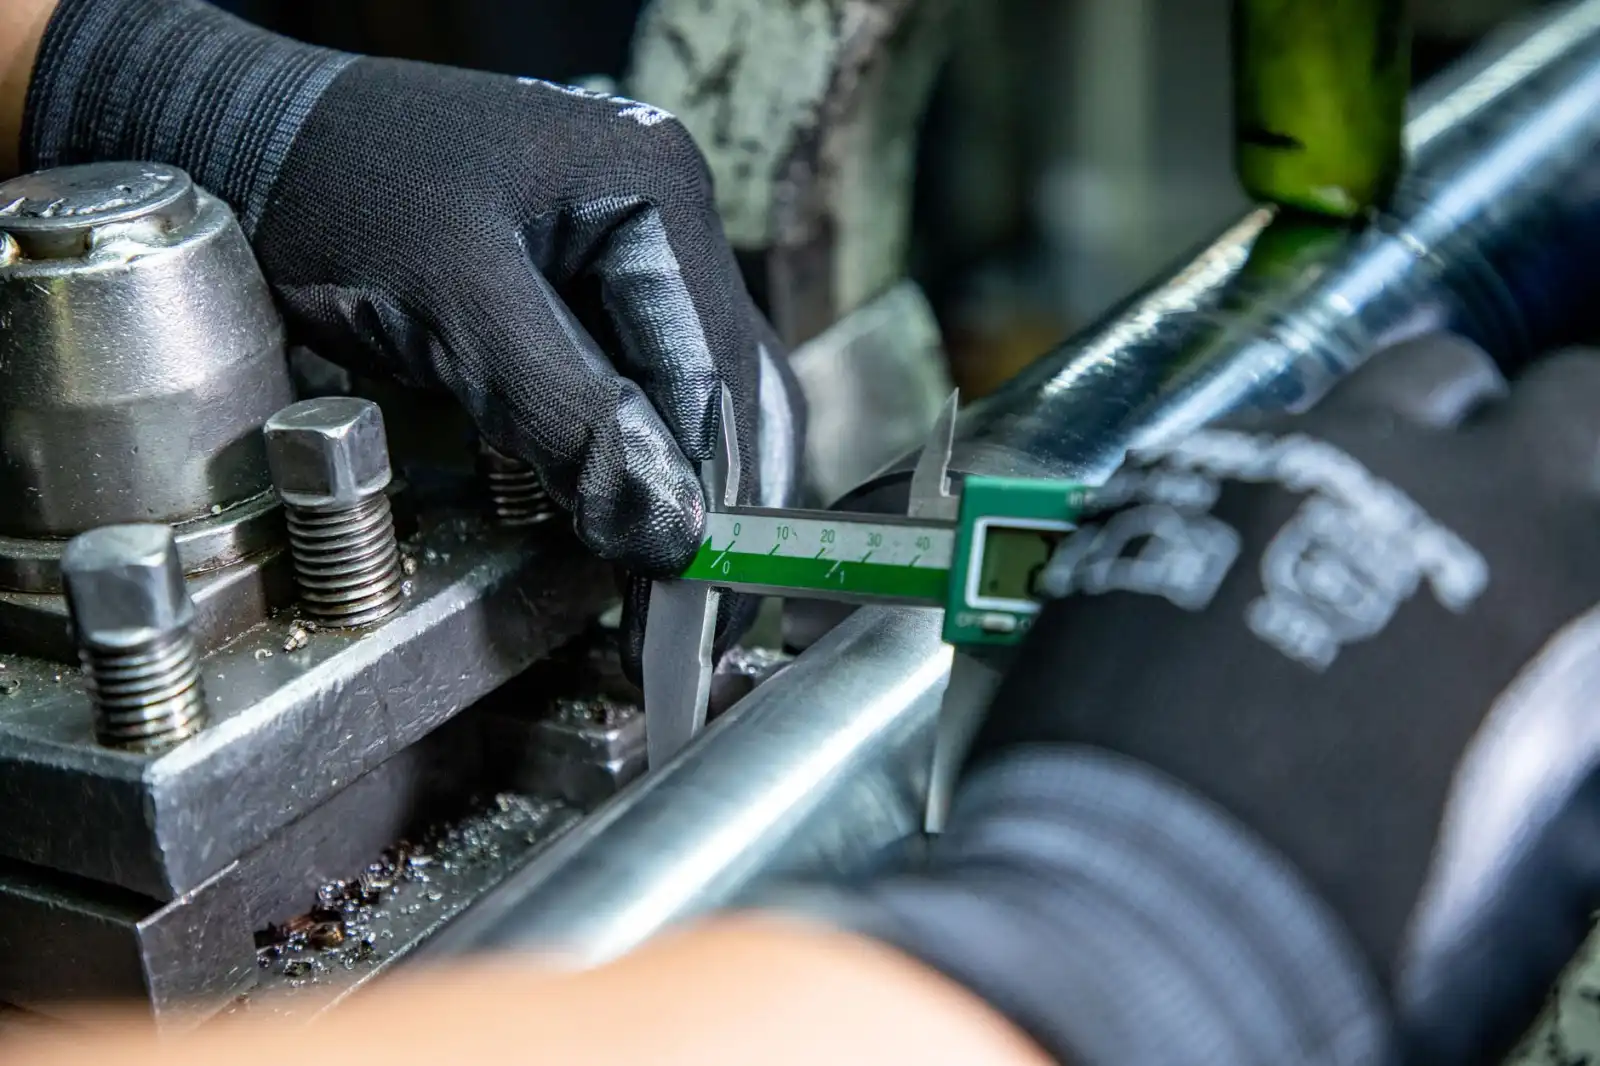
大多数小作坊的检测工具就是一把游标卡尺加一块大理石平台。但当你面对机箱外壳这类大尺寸薄板件时,热变形和自重下垂都会让测量结果失真。我们车间里常备三样东西:高度规+塞尺用于平面度抽检,影像测量仪用于复杂孔位批量扫描,三坐标测量机则用来做关键尺寸的仲裁。
检测不是事后诸葛亮。在激光切割件下料后,我们立刻用便携式粗糙度仪抽检切面,防止氮气压力波动导致毛刺超标。冲压件则每2小时首末件全检,中途每30分钟抽检3件——这不是死板,而是当模具冲头磨损到0.02mm时,你的产品可能已经开始悄悄越界。
对比分析:昆山钣源与行业平均水平的差距
根据2023年行业调研数据,华东地区钣金加工企业的平均一次交验合格率约为92.5%。而我们在内部质量月报中,将这一数字控制在98.2%以上。差距主要体现在两方面:一是折弯回弹补偿,我们通过激光扫描折弯角度并自动调整下压量,而非依赖老师傅手感;二是表面处理前处理,所有五金冲压件在喷涂前增加一道脱脂+陶化线,避免油膜导致涂层附着力不足。
值得一提的是,针对机柜面板这类外观件,我们额外执行“目视三米法则”——在标准光源下,距离三米观察表面不得有明显划伤、凹凸点。这个标准写进了作业指导书,而非仅靠质检员个人判断。
给你的建议:如何验收钣金件精度
如果你是采购方,别只盯着首件报告。请关注三点:过程控制记录(是否提供X-bar R控制图)、量具校准证书(在有效期内且与测量精度匹配)、不良品隔离区(现场是否有明确的红黄区域划分)。如果供应商连这些都无法提供,那价格再低也要三思。
昆山钣源冲压技术有限公司拥有21台数控冲床和4台光纤激光切割机,所有出厂钣金件均附带关键尺寸检测报告。精度不是口号,是每天和设备较劲的结果。欢迎带着图纸来车间实地考察,看我们用数据说话。