CATALOG ENTRY
昆山钣金加工厂:机箱外壳精密冲压工艺与质量控制要点
在电子设备与工业控制领域,机箱外壳和机柜面板的制造精度,往往直接决定了整机产品的防护性能与市场口碑。不少客户在项目初期,常将目光锁定在钣金件的**外观平整度**与**尺寸一致性**上,然而真正影响装配效率与产品寿命的,往往是那些肉眼难以察觉的微观细节——比如冲压断面的毛刺高度、折弯内R角的应力分布,以及激光切割热影响区的组织变化。
一、冲压工艺的“隐形瓶颈”:从材料回弹到模具间隙
五金冲压件在成形过程中,最大的技术挑战并非设备吨位,而是**材料回弹的精准预判**。以常见的SECC镀锌钢板为例,其屈服强度通常在280MPa左右,折弯后回弹角可达2°~5°。若模具设计时未依据板材厚度与纤维方向进行补偿,批量生产出的机箱外壳就会出现门缝不均、搭接错位等问题。昆山钣源冲压技术有限公司在模具开发阶段,会通过**CAE仿真模拟**对冲压回弹量进行逆向补偿,并结合试模数据反复修正,确保首件合格率稳定在95%以上。
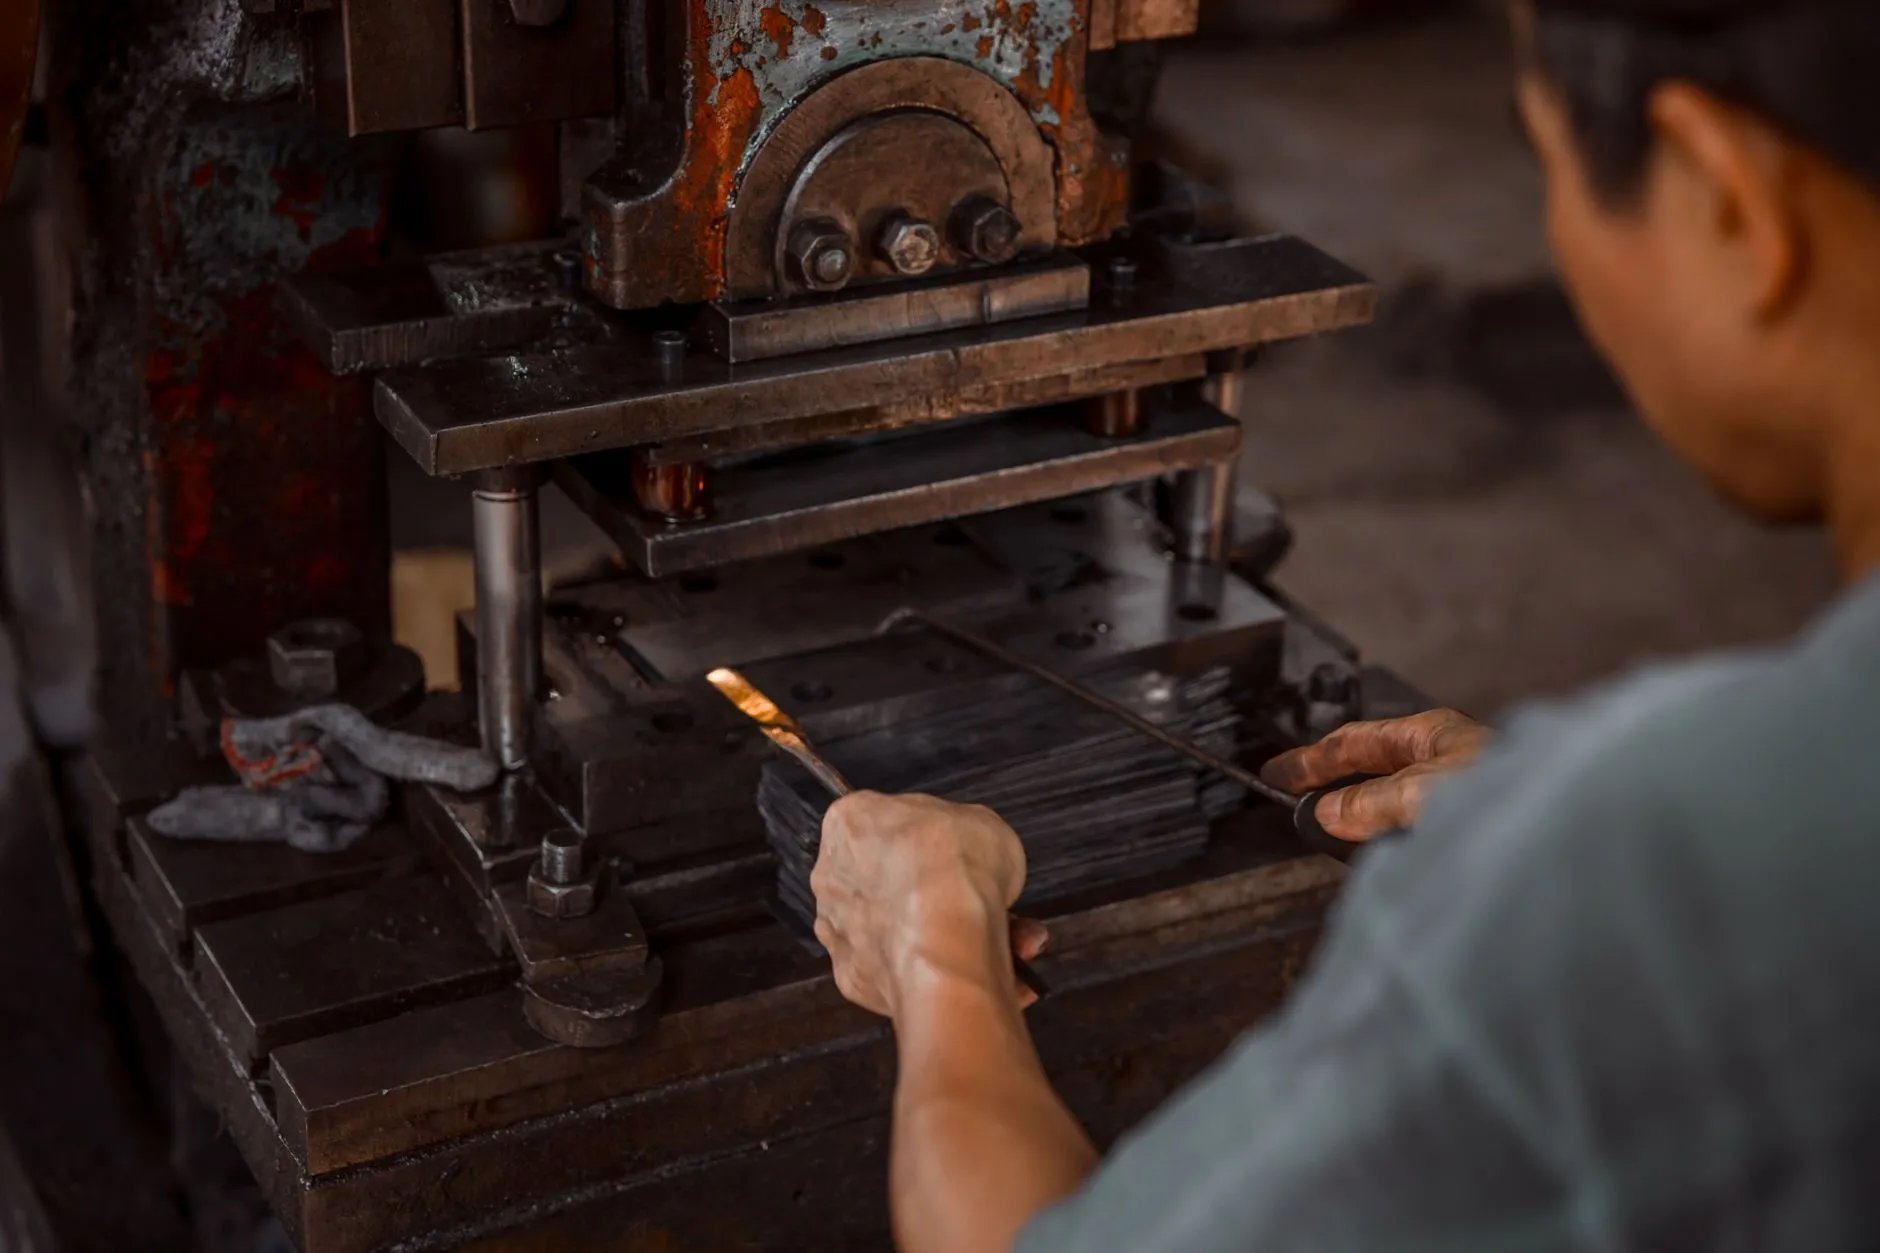
另一个常被忽视的环节是模具间隙的控制。对于0.8mm~1.5mm厚的冷轧板,合理的冲裁间隙应维持在板厚的4%~6%之间。间隙过小,会加剧刃口磨损,导致五金冲压件断面产生二次光亮带;间隙过大,则毛刺高度急剧上升,后续去毛刺工序成本随之飙升。我们在实际生产中,会根据材料抗拉强度动态调整间隙值,并建立模具刃磨周期台账,保证每批次产品的断面质量稳定。
二、激光切割与冲压的工艺边界:并非替代,而是互补
很多客户会问:激光切割件加工精度高,是否可以直接取代冲压工艺?答案并非绝对。激光切割的优势在于**柔性化**——无需模具,适合小批量、多品种的试制件或异形孔加工。但其缺点同样明显:切割断面存在热影响区,边缘硬度提升,后续折弯时易产生微裂纹;且批量生产时,单件成本远高于冲压。以某通信设备机柜面板为例,若年需求量超过2万件,采用五金冲压工艺的单件成本可降低约40%,且生产效率提升5倍以上。
因此,我们的建议是:
- 小批量打样或结构未定型阶段,优先选用激光切割件,快速验证设计合理性;
- 批量稳定供货阶段,切换至冲压模具生产,兼顾成本与一致性;
- 针对高精度配合面或外观面,可采取“冲压成形+激光精修”的复合工艺,弥补单一工艺的局限。
在质量控制上,钣金件的检测远不止卡尺测量那么简单。对于机箱外壳的平面度,我们采用三坐标测量仪抽检,公差控制在±0.15mm以内;对于关键安装孔的孔位精度,则使用通止规与影像测量仪双重验证。此外,盐雾试验与膜厚测试是钣金表面处理的基础门槛——中性盐雾试验需满足72小时无红锈,涂层厚度控制在60μm~90μm之间,否则机柜面板在潮湿环境中极易出现锈蚀点。
值得强调的是,钣金加工的品质波动往往源于**工序间的物流损伤**。冲压后的钣金件若直接堆叠,边缘毛刺会划伤相邻工件表面。昆山钣源在产线上推行了**防划伤隔纸**与**专用周转架**制度,并在每个工序节点设置首检、巡检、末检三道关卡。这种看似“笨拙”的管理细节,恰恰是保证批量交付质量稳定性的关键。
回到工艺选型本身,客户应综合考量产品生命周期、结构复杂度与成本预算。若您正在开发新款机箱外壳,不妨先将激光切割件用于整机联调测试,待结构冻结后再启动冲压模具开发。这种“先柔后刚”的路径,能显著降低前期的模具修改成本与时间损耗。而昆山钣源冲压技术有限公司,恰好同时具备这两种工艺的完整产线能力,能够为您提供从打样到量产的平滑过渡方案。