ARTICLE / 2026-10-30
长三角通讯设备制造商如何把控钣金件供应商的批量一致性
长三角地区聚集了大量通讯设备整机厂,从基站射频单元到数据中心交换机,产品迭代周期不断压缩。整机厂普遍面临一个现实问题:同一款机箱外壳在不同批次间出现装配干涉、表面色差或孔位偏移,产线停线排查后往往追溯到供应商端的批量一致性失控。这不是单一工序的问题,而是从模具状态到过程检测的系统性课题。
批量一致性失控的典型来源
通讯设备对钣金件的一致性要求远高于普通工业件。以19英寸标准机柜面板为例,安装孔距公差通常控制在±0.1mm以内,平面度要求0.3mm/m²以下。批量生产中,偏差主要来自三个层面:
- 模具磨损与回弹漂移——五金冲压件在数万次冲压后,凸凹模间隙变化导致折弯回弹角偏移,累积到批次末端时装配孔位已超差
- 材料批次波动——不同钢厂的冷轧板屈服强度差异可达20MPa以上,直接影响折弯角度和拉伸成形质量
- 工序间基准不统一——激光切割件与后续折弯工序若采用不同定位基准,误差会逐序放大
整机厂若只在来料检验环节把关,往往只能发现已发生的偏差,无法追溯到过程根因。
过程能力管控的核心抓手
模具状态与首件数据的联动管理
有经验的钣金件供应商会建立模具寿命台账,将冲次数据与首件检测结果绑定。每5000冲次做一次首件全尺寸报告,重点关注折弯边高度、孔位坐标和毛刺高度。当某套模具的首件偏差趋势出现单调漂移时,提前安排修模而非等到超差再停机。这种预防性维护策略可将批次内尺寸标准差控制在0.03mm以内。
激光切割件的热影响与定位策略
激光切割件的切割缝宽和热影响区会随功率、切割速度波动。对于机箱外壳这类对外观和装配都有要求的零件,建议采用共边切割加微连接工艺,减少零件热变形;同时在下料环节预留统一的工艺定位孔,后续折弯、攻丝全部以该孔为基准,避免基准转换带来的累积误差。
整机厂可落地的供应商管控方法
采购方不必等到质量问题爆发才介入。以下几条实践方法在长三角通讯设备企业中已被验证有效:
- 要求供应商提供过程能力指数(Cpk)报告,针对关键尺寸(如面板安装孔距、外壳对角线)而非仅提供合格/不合格结论
- 推行批次留样与追溯卡,每批五金冲压件附带材料炉号、模具编号、操作班组和检测数据,出现异常可快速锁定范围
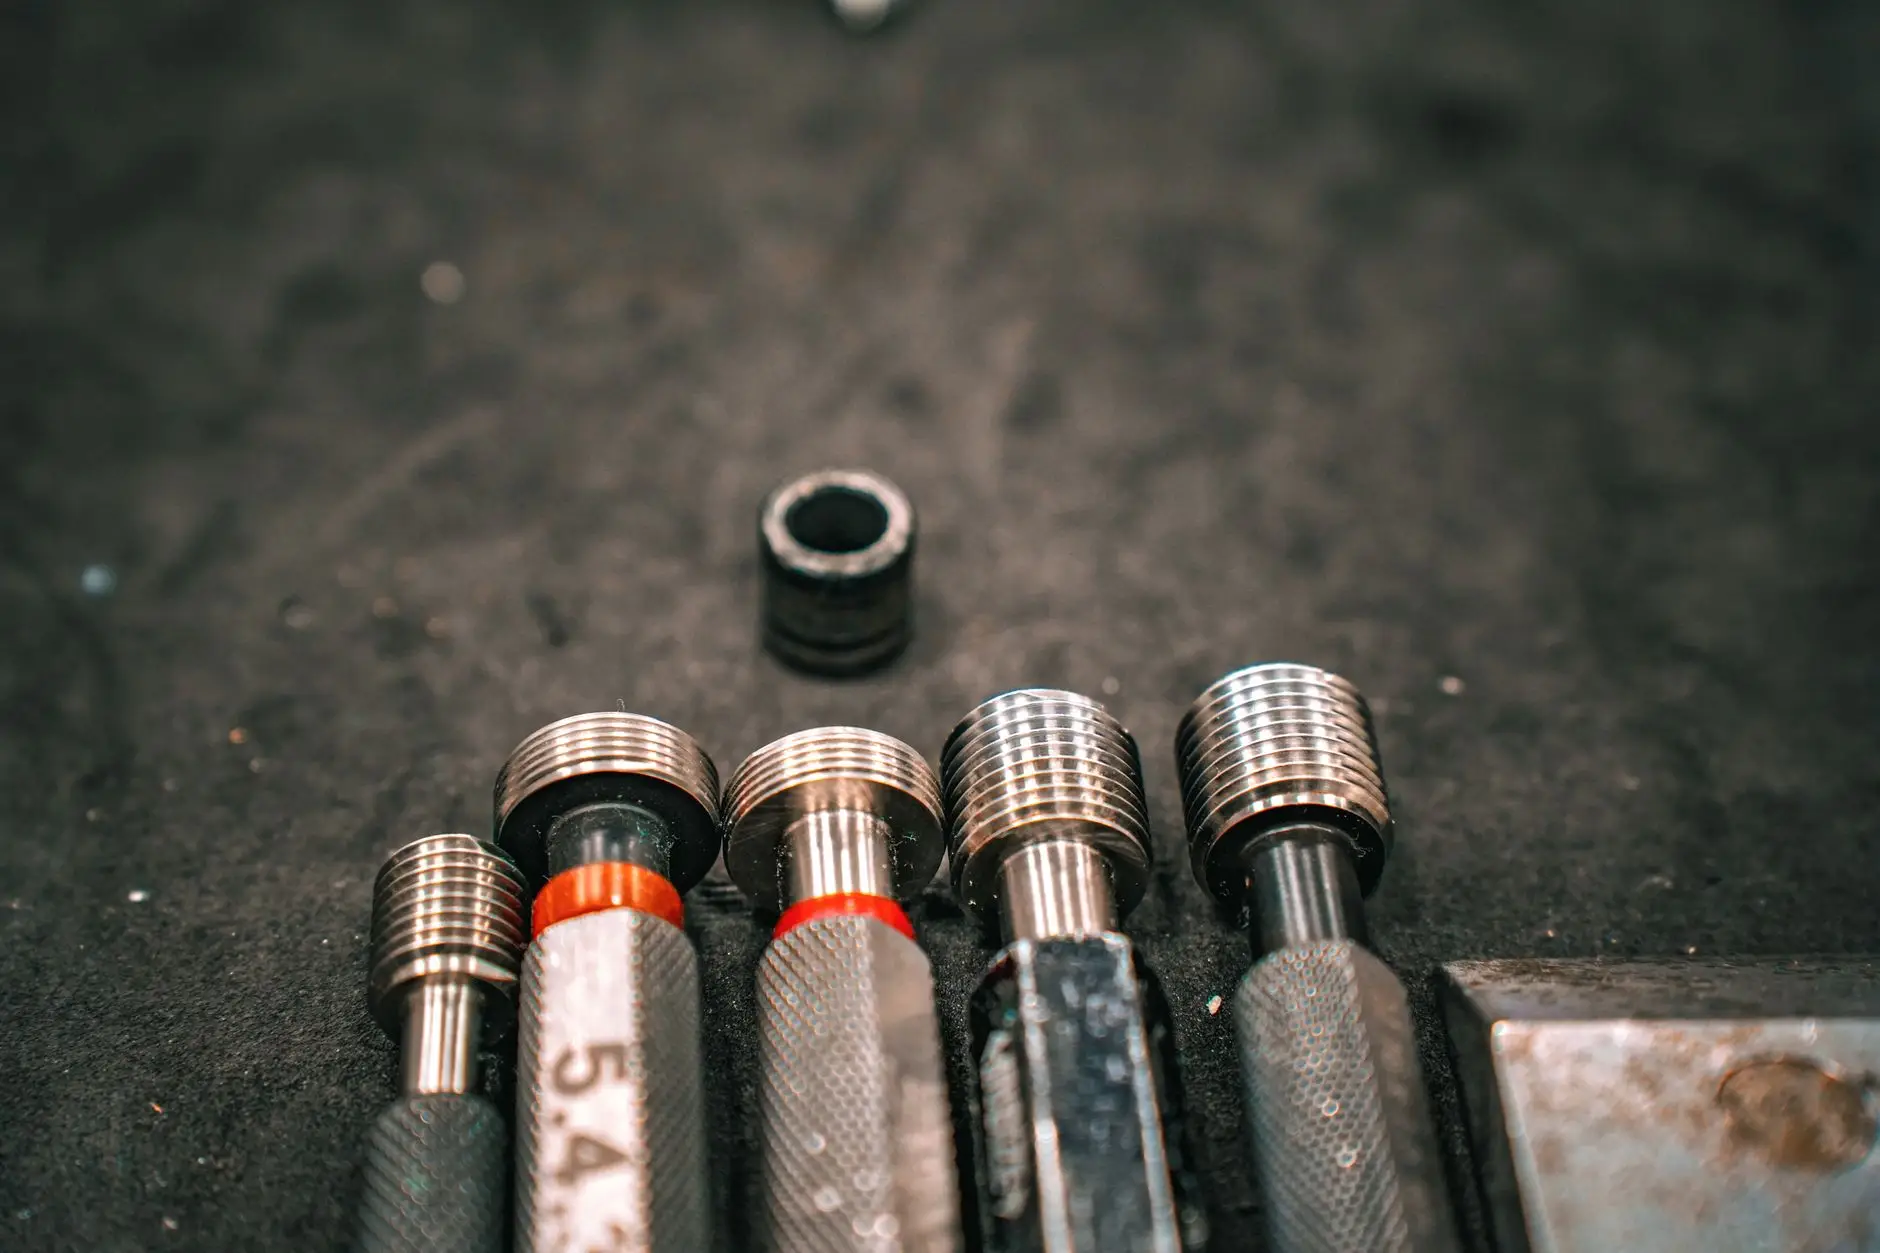
- 联合评审检具方案,整机厂与供应商共用同一套检具基准,减少因检测方法差异导致的“合格却装不上”
昆山钣源冲压技术有限公司在服务通讯设备客户的过程中,将首件报告、模具台账与批次留样整合为标准化交付包,帮助整机厂把一致性管控前置到冲压现场,而非停留在来料拦截。
面向下一代通讯设备的精度趋势
随着5G-A和算力设备功率密度提升,机柜面板和机箱外壳正朝更薄板厚、更高散热开孔率方向演进,这对钣金件的平整度和孔位精度提出更严苛的要求。供应商端需要将在线视觉检测与模具补偿数据打通,实现批次内的实时纠偏。批量一致性不再是事后检验的产物,而是过程数据驱动的结果。