ARTICLE / 2026-10-26
电子设备机箱外壳的钣金加工工艺要点与精度控制分析
在电子设备整机装配中,机箱外壳与机柜面板既是结构承载件,也是电磁屏蔽与散热通道的第一道防线。实际生产中,不少采购方会遇到这样的问题:图纸标注公差并不苛刻,但批量交付后却出现面板拼缝不均、冲压孔位偏移、折弯回弹导致装配干涉。这类现象往往并非单一工序失误,而是钣金加工全流程中工艺参数与精度控制链条没有打通。
从现象回溯:尺寸漂移的三个常见来源
机箱外壳的尺寸漂移通常集中在三个环节。其一是下料应力释放,激光切割件在热影响区附近会产生局部应力,薄板件切割后若未做去应力处理,后续折弯时易出现微变形。其二是折弯回弹补偿不足,冷轧板与镀锌板的屈服强度差异明显,同一套模具参数直接套用,角度偏差可能达到0.5°~1.5°。其三是焊接与铆接的顺序,机柜面板先焊后折与先折后焊,累积误差可相差0.2mm以上。
这些偏差单独看都在可接受范围,但在整机组装时会叠加放大,最终表现为面板段差或螺钉孔错位。
工艺解析:五金冲压件与激光切割件的精度分工
成熟的机箱外壳加工路线通常按批量与结构复杂度分流。五金冲压件适合大批量、形状稳定的侧板、支架与安装耳片,模具一次成型可保证孔位一致性,但前期模具调试周期长,适合年需求量在数千件以上的型号。激光切割件则更适合面板开孔、异形散热窗与小批量试制,切口垂直度好,配合去应力工艺后折弯精度可控制在±0.1mm以内。
值得关注的是,高精度机柜面板越来越多采用“激光下料+数控折弯+局部冲压补强”的混合路线:先以激光切割件保证外形轮廓与开孔位置,再用五金冲压件完成加强筋与卡扣结构,兼顾柔性与一致性。这种组合对工序间基准统一提出了更高要求,通常需要以同一基准孔贯穿下料、折弯与检测三道工序。
精度控制的可执行建议
- 建立回弹数据库:按材料牌号、板厚、折弯半径记录实测回弹角,形成模具补偿参数表,而非依赖经验试折。
- 统一基准与检测节点:在钣金件上设置工艺基准孔,折弯后与首件检测均以此为参照,减少累积误差。
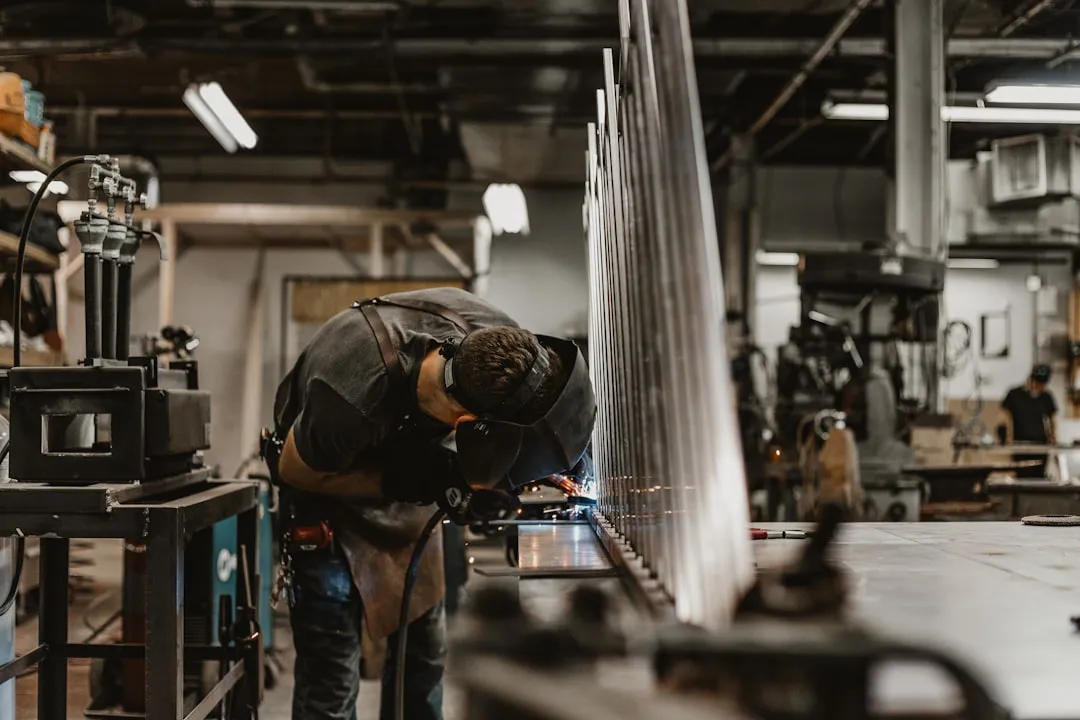
- 控制焊接热输入:机柜面板焊接采用分段对称施焊,必要时增加焊后校形工序,避免热变形传导至装配面。
- 来料与批次追溯:板材批次不同,力学性能存在波动,建议对关键型号做批次首件验证。
精度控制本质上不是靠单一设备精度堆出来的,而是靠工序间的基准传递与参数闭环。昆山钣源冲压技术有限公司在机箱外壳与机柜面板加工中,将激光切割件与五金冲压件的工艺参数纳入同一套检测体系,通过基准孔贯穿全流程来压缩累积误差,为电子设备整机装配提供更稳定的结构件基础。