ARTICLE / 2026-10-02
机箱外壳与机柜面板的钣金件材料选用及表面处理方案对比
在工控机、服务器及通信设备的结构设计中,机箱外壳与机柜面板的材料选型直接决定了产品的散热效率、电磁屏蔽性能与整机寿命。不少设计人员习惯沿用旧图纸,却忽略了不同应用场景对钣金件的力学与防护要求差异。本文从材料特性与表面处理两个维度展开对比,供结构工程师与采购人员参考。
一、材料选用:从冷轧板到铝型材的取舍逻辑
目前主流方案集中在冷轧钢板(SPCC)、镀锌板(SGCC)、不锈钢(SUS304)与铝板(5052/6061)之间。SPCC成本低、成型性好,适合内部安装板与一般五金冲压件;SGCC自带锌层,切口耐蚀性优于SPCC,常用于机柜面板的批量生产。若设备部署在潮湿或盐雾环境,SUS304是更稳妥的选择,但需注意其加工硬化倾向——折弯半径过小易开裂。
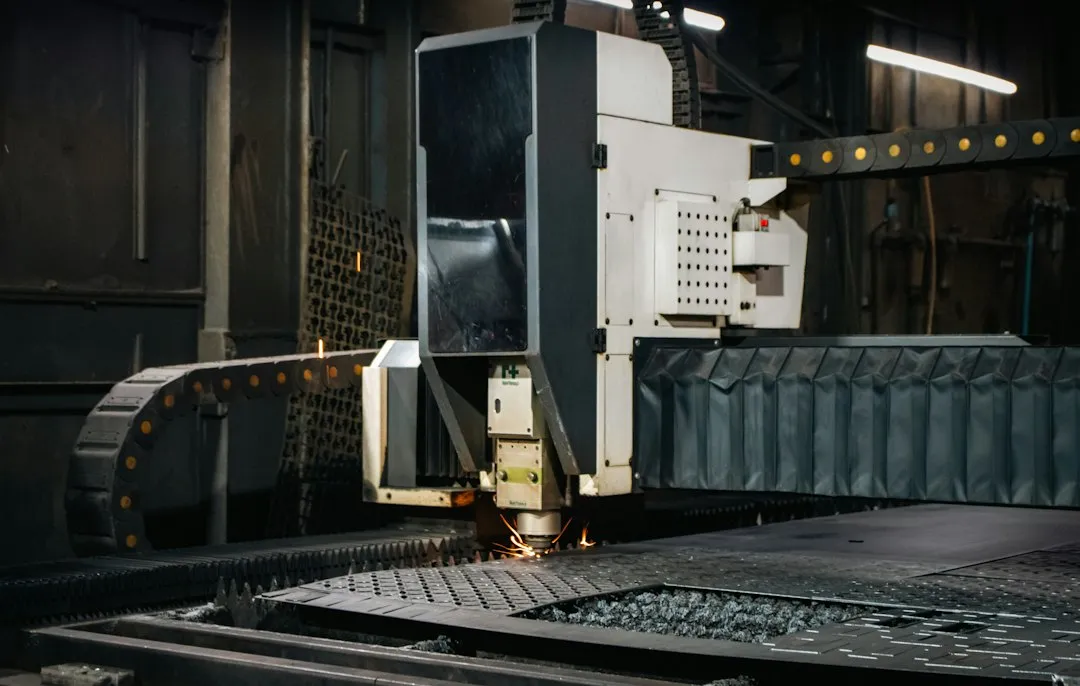
铝板在轻量化与导热方面优势明显,配合激光切割件可快速实现复杂孔位与异形轮廓,但铝材焊接变形大,框架结构需谨慎评估。

二、表面处理方案对比:成本、耐蚀与外观的平衡
表面处理没有“最好”,只有“最匹配”。以下四种方案在昆山钣源冲压技术的实际订单中出现频率最高:
- 喷粉(静电喷涂):膜厚60-120μm,耐蚀性好,颜色选择多,适合机柜面板大面积覆盖。前处理磷化质量决定附着力,盐雾测试通常可达500小时以上。
- 电镀锌+钝化:成本低于喷粉,导电性保留,适合需要接地连续的钣金件。但钝化膜颜色单一,且边角覆盖能力有限。
- 阳极氧化(铝件专用):膜厚5-25μm,绝缘、耐磨,可做本色或黑色。注意氧化后尺寸会增长约膜厚的一半,螺纹孔需预留余量。
- 拉丝+喷砂:偏装饰性,常用于高端机箱外壳。指纹残留与划伤风险高,需配合无指纹涂层。
三、实践中的三个易错点
第一,镀锌板喷粉前若磷化不彻底,百格测试易脱落——建议要求供应商提供每批次附着力报告。第二,不锈钢激光切割件切口挂渣会直接影响折弯精度,切割后需去毛刺或做电解抛光。第三,铝制机柜面板若采用化学氧化而非阳极氧化,耐蚀性差距可达3倍以上,户外场景务必明确工艺。
昆山钣源冲压技术有限公司在打样阶段会同步提供材料+表面处理的组合建议,避免后期返工。
四、趋势与建议
随着边缘计算设备小型化,薄板(0.8-1.2mm)与高强钢的应用比例上升,对五金冲压件的回弹控制提出更高要求。建议在新项目启动时,将使用环境(温湿度、盐雾、电磁要求)列为一票否决项,再倒推材料与涂层方案。选对了组合,机箱外壳与机柜面板的寿命可提升40%以上,综合成本反而更低。