ARTICLE / 2026-09-27
钣金件加工中折弯回弹控制与尺寸精度保障方法解析
在精密钣金件加工领域,折弯回弹一直是困扰工艺工程师的核心难题。一块1.5mm厚的冷轧钢板,经过90°折弯后往往回弹2°-5°,直接导致机箱外壳装配时出现缝隙不均、机柜面板孔位偏移等问题。昆山钣源冲压技术有限公司在长期服务电子设备、通信机柜客户的过程中,积累了一套从材料补偿到模具修正的系统方法。
回弹产生的根源与影响因素
回弹的本质是材料在卸载后弹性变形恢复。影响回弹量的变量包括材料屈服强度、厚度、折弯半径与下模开口宽度。以SPCC冷轧板为例,当R/t(折弯半径与料厚之比)小于1时,回弹角通常控制在1.5°以内;而SUS304不锈钢因加工硬化倾向强,回弹角可达3°-8°,这也是五金冲压件在不锈钢材质下尺寸波动更大的原因。

核心技术:补偿与修正策略
针对回弹,行业常用三种路径:过弯补偿、模具负角修正和实时角度闭环控制。过弯补偿最为直接——在折弯编程时预设一个反向角度,例如目标90°则实际折到92°-94°。但这种方法对激光切割件的切割断面质量敏感,断面毛刺会改变局部应力分布,导致补偿量漂移。昆山钣源的做法是:先对激光切割件进行去毛刺处理,再用配备角度传感器的折弯机进行首件试折,将实测回弹量写入CNC程序。
尺寸精度保障的实践方法
要稳定控制折弯尺寸,需要从三个层面入手:
- 材料批次管理:不同批次的板材屈服强度差异可达20MPa,建议每批来料做折弯试验并记录回弹曲线。
- 模具间隙优化:下模V口宽度与料厚比控制在6-8倍时,回弹波动最小。
- 折弯顺序规划:对于机柜面板这类多边折弯件,先折短边再折长边可减少累积误差。
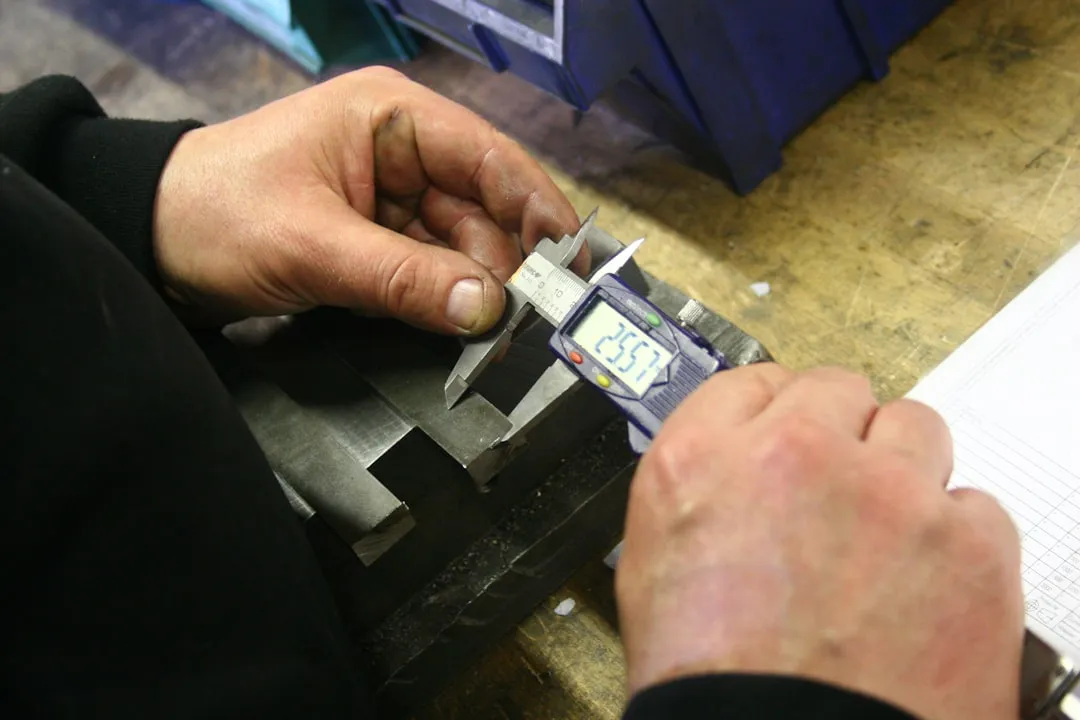
此外,采用带挠度补偿的工作台能有效抵消滑块变形,使长尺寸折弯件的直线度控制在0.1mm/m以内。
从经验到数据:折弯精度的未来路径
随着伺服折弯机和三维激光扫描检测的普及,折弯回弹控制正从“老师傅手感”转向“数据驱动”。通过将首件扫描结果反馈至折弯程序,可实现自动补偿迭代。对于批量钣金件生产而言,这意味着更短的调试周期和更稳定的一致性。昆山钣源冲压技术有限公司持续在折弯工艺数据库方向投入,力求为机箱机柜客户提供更精准的成形解决方案。