ARTICLE / 2026-09-08
机箱外壳定制如何平衡钣金精度与批量生产效率
精度与效率,从来不是单选题
在机箱外壳定制领域,客户常常陷入一个认知误区:认为高精度必然牺牲交付速度。实际上,当我们拆解钣金加工全流程后发现,精度与效率的冲突点集中在工序衔接与工装设计上,而非设备本身的极限参数。昆山钣源冲压技术有限公司在服务医疗设备、通信机柜客户时,反复验证过一个结论:**合理的工艺规划能让±0.1mm公差与日产300件产能共存**。
冲突根源在工序衔接,而非单机能力
钣金件生产涉及激光切割、数控折弯、焊接、表面处理等环节。很多工厂的瓶颈在于半成品周转等待时间占总工时40%以上。以机柜面板为例,若激光切割件在切割后需等待8小时才能进入折弯工序,即便折弯机精度达到±0.05mm,整体交付周期依然被无效拉长。因此,我们推行“单件流+首件全检”模式,将相邻工序间距控制在15米内,配合AGV小车即时转运,使在制品周转时间压缩至1.5小时以内。
工艺分层:粗定位与精定位分离
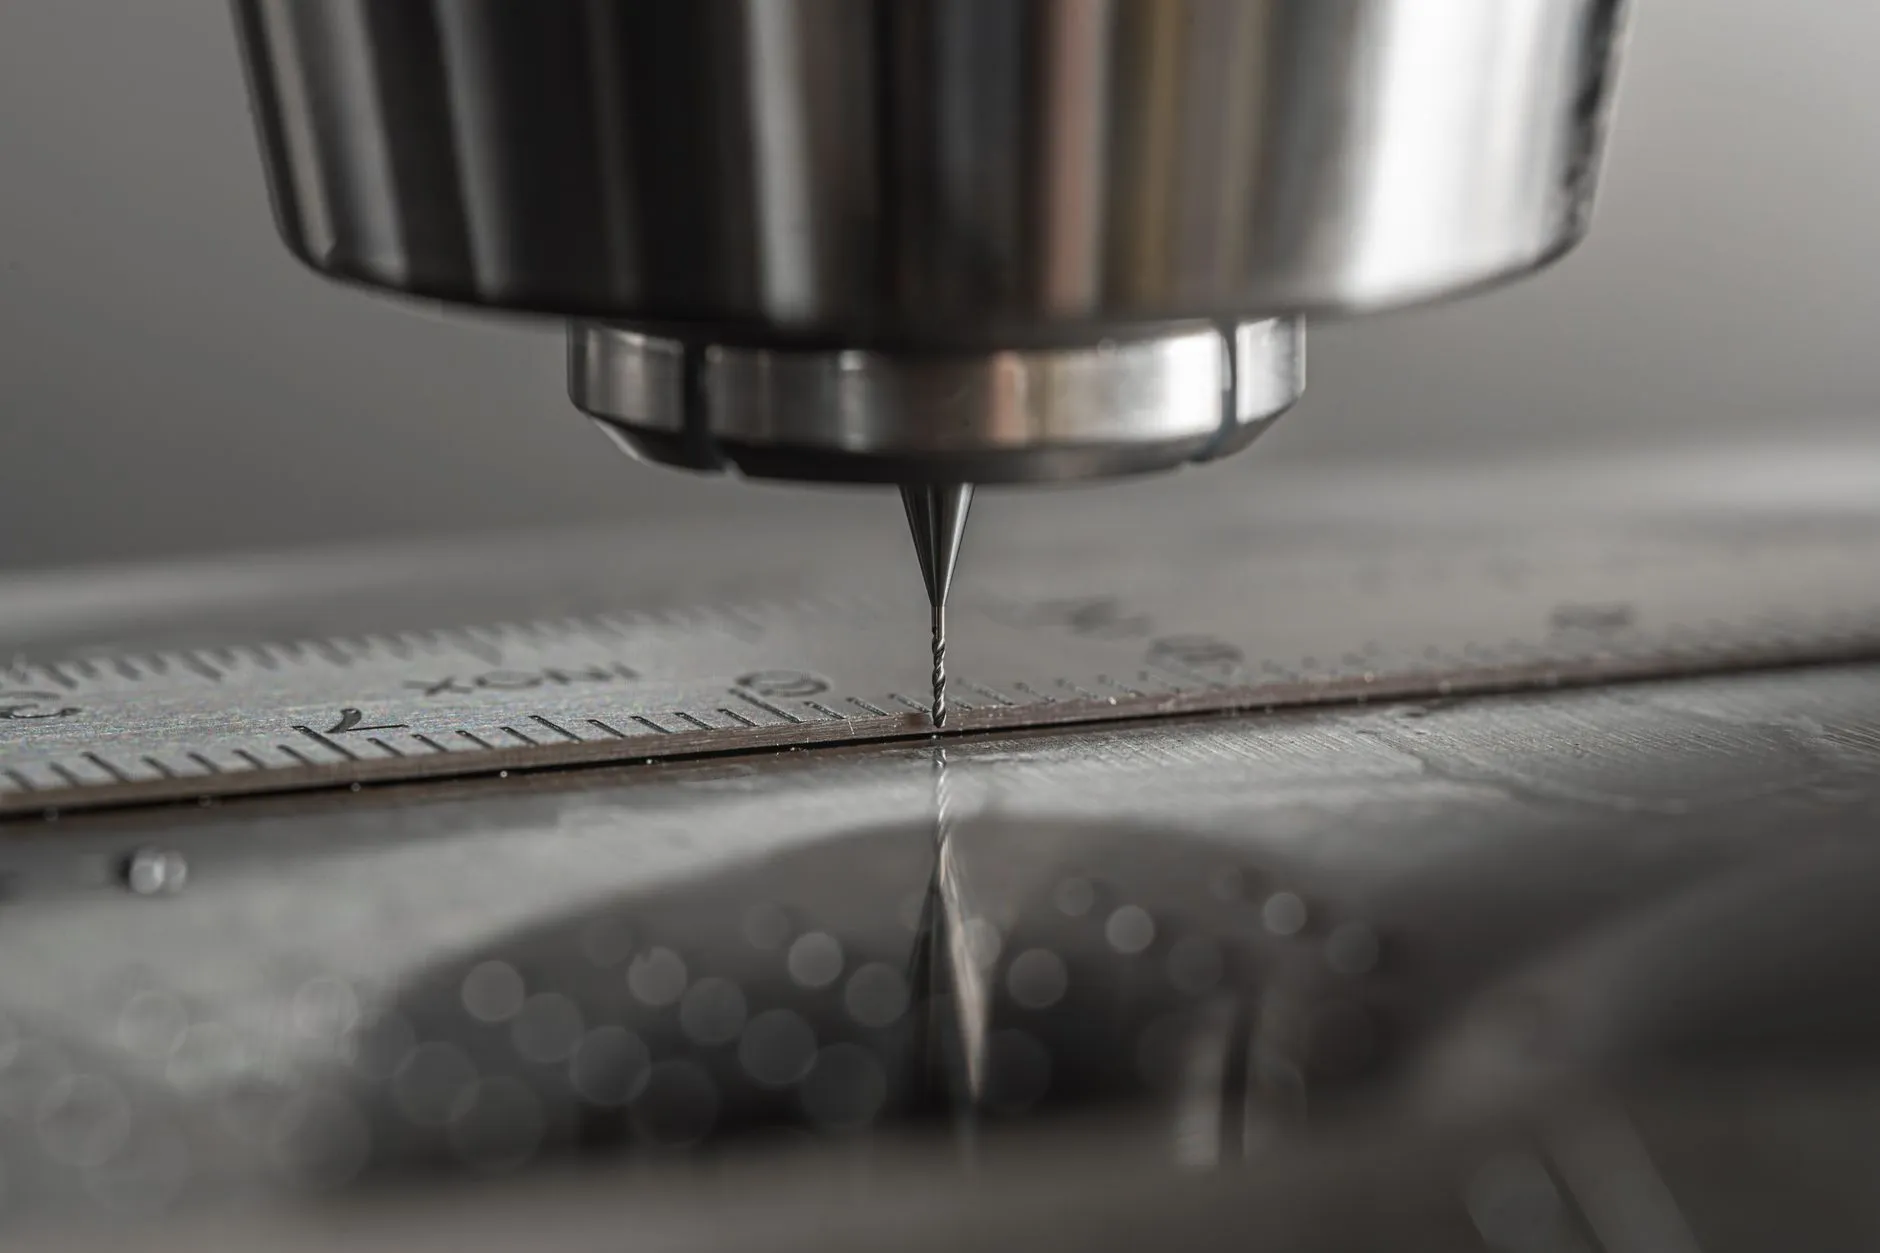
针对机箱外壳这类薄板件(常用SPCC 1.2-2.0mm),我们推荐采用“激光切割件预置精定位孔+折弯模具粗导向”策略。具体来说,在激光切割阶段利用高精度切割头(定位精度±0.03mm)先冲出直径3mm的工艺孔,后续折弯工序依靠这些孔位与模具上的浮动导正销配合,消除累计误差。这套方法让批量生产时的尺寸CPK值稳定在1.33以上,同时避免每件产品都依赖操作工手动对线。
模具与设备的动态匹配逻辑
五金冲压件产线效率提升的另一个关键,在于模具闭合高度与机床吨位的实时监控。我们给冲压设备加装吨位曲线显示器,每冲压50件对比一次曲线峰值。当发现峰值波动超过设定值8%时,立即停机检查模具磨损或润滑状况——这么做能防止批量性毛刺或尺寸超差。以某型号服务器机箱侧板为例,原先每2小时需停机抽检,现在延长到每4小时一次,单班产量提升22%,且首件合格率维持在98.6%。
案例:48小时内交付高精度医疗机箱外壳
去年承接的某核磁共振设备电源机箱定制项目,要求外壳平面度≤0.3mm/300mm,且首批需在72小时内交付20套。我们采用“激光切割件提前预拉伸去应力”工艺,切割后立即进行160℃低温矫平处理,再转入数控折弯。折弯工序使用带角度补偿功能的油电混合设备,通过实时回弹补偿计算(折弯角度误差控制在±0.2°),最终提前6小时交付。该批次机柜面板的装配间隙检测全部达标,客户直接追加了200套订单。
数字化排程是平衡的底层支撑
光靠设备与工艺还不够,我们内部使用APS高级排程系统,将钣金件的加工批次按“相似材质+相近厚度+同色系喷涂”三个维度合并。例如,将2mm镀锌板机箱外壳与2mm冷板机柜面板安排在同一激光切割程序段内,仅通过更换喷嘴参数实现连续加工,换模时间从45分钟降至12分钟。这套逻辑让激光切割机的稼动率稳定在87%以上,同时避免因频繁切换材质导致的参数调试误差。
说到底,机箱外壳定制中精度与效率的平衡,考验的是工厂对“变形规律预测”和“物流节拍控制”的理解深度。如果只盯着设备铭牌上的精度数据,而忽视工序间的等待损耗,永远无法实现真正的高效交付。我们更建议客户在项目初期就与工艺工程师共同评审图纸,把折弯半径、孔位到边距这些细节一次性定死——这比事后补救要节省至少30%的周期成本。