ARTICLE / 2026-09-01
昆山精密钣金加工中激光切割件尺寸精度控制方法解析
在昆山精密钣金加工领域,激光切割早已不是新鲜事。但真正考验一家工厂内功的,往往不是设备有多新,而是切割出来的钣金件尺寸精度能否稳定控制在±0.05mm以内。尤其是为通信设备配套的机箱外壳、为电力柜体定制的机柜面板,这些产品对装配间隙和孔位公差的要求极为苛刻——差之毫厘,整批产品就可能面临报废。
精度失守的根源不止于设备
很多同行把尺寸偏差简单归咎于激光器功率衰减或导轨磨损,但在实际生产中,问题往往更隐蔽。热变形是头号杀手:切割2mm以上冷轧板时,局部温升可达800℃以上,若夹持方式不当,板材在切割过程中发生微米级的蠕变,最终冷却后便出现“两头翘”或“中间弓”的形态。
此外,五金冲压件在激光切割前的落料状态也直接影响精度。如果前道工序的毛刺高度超过0.1mm,激光头在高速移动时就会因碰撞产生微小振动,切割断面就会出现周期性波纹。这些细节,单靠设备自带的补偿功能是解决不了的。
从参数到路径的精准控制
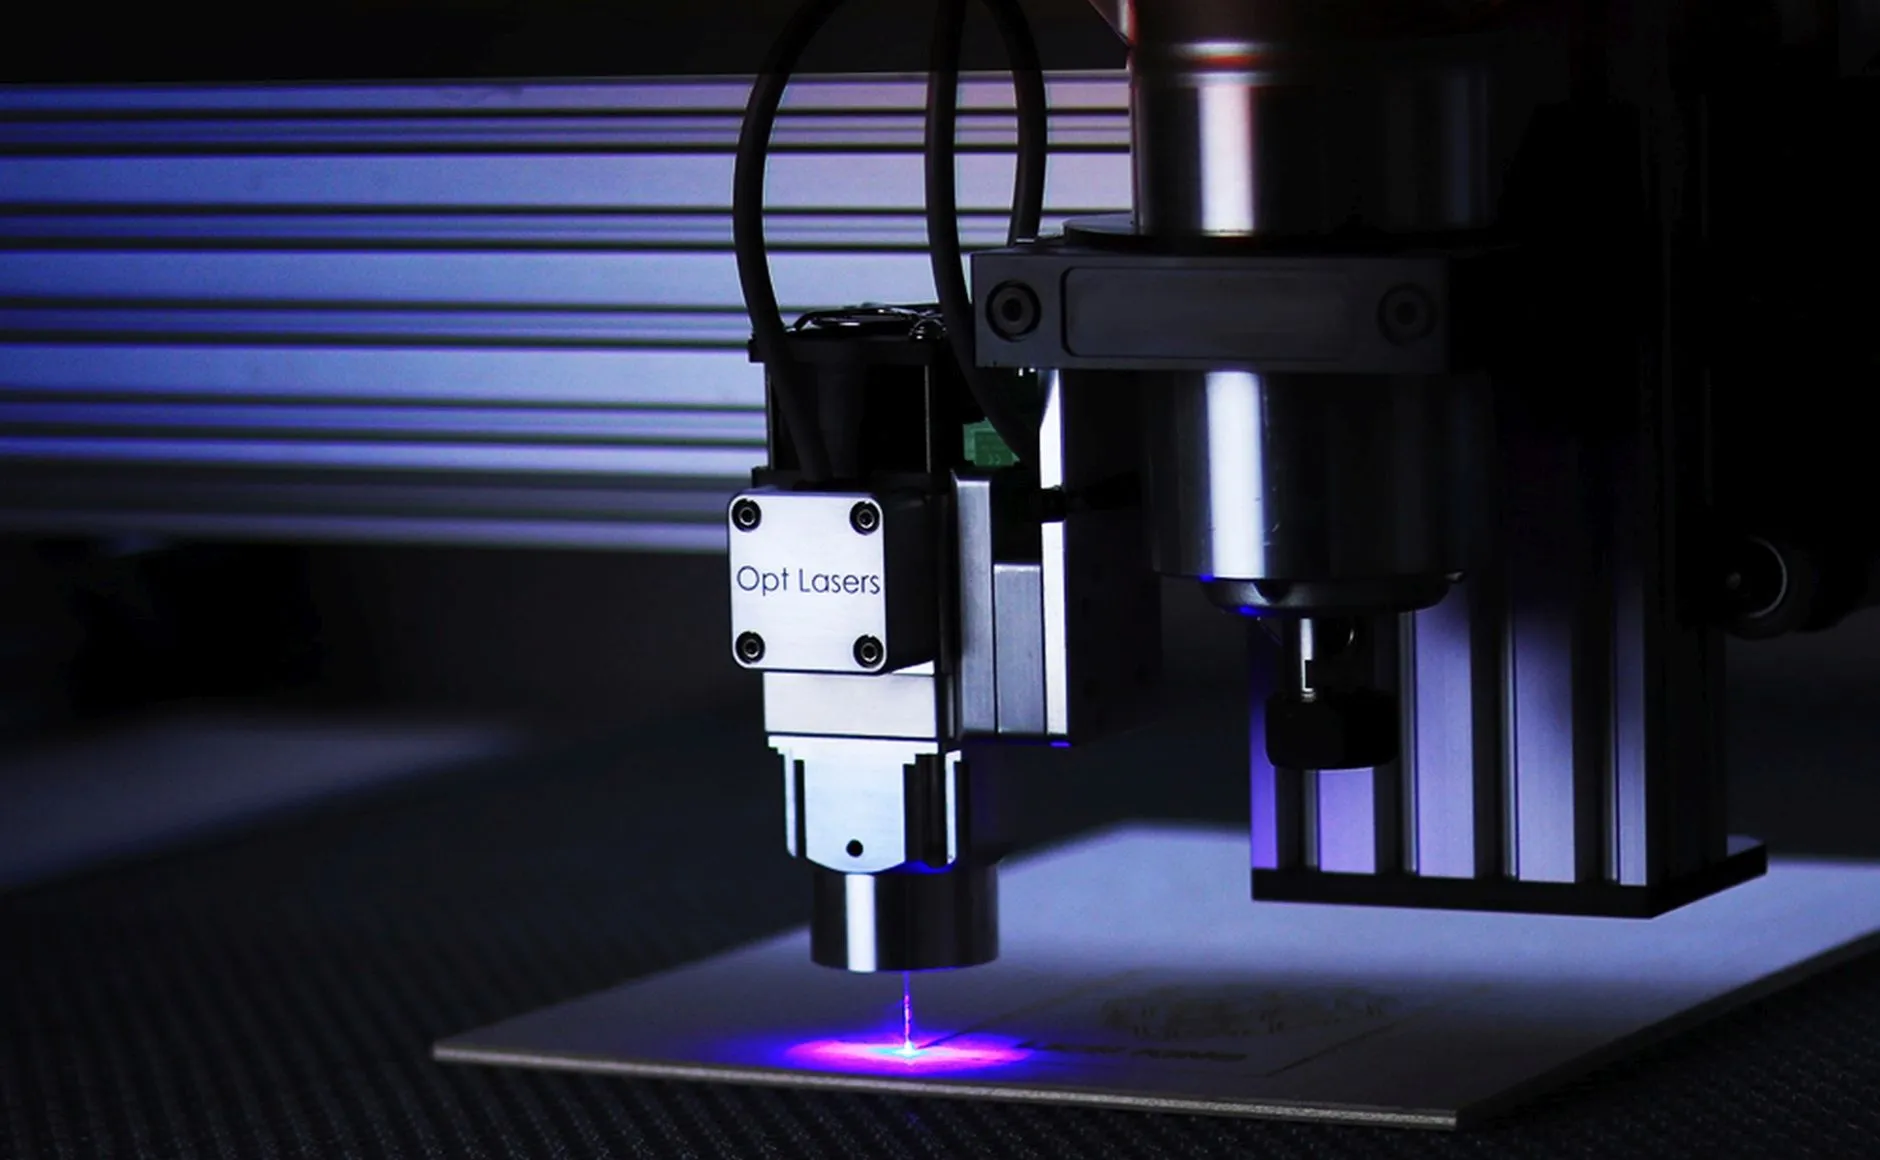
我们在长期加工机柜面板和异形钣金件的过程中,总结出一套“双补偿”控制法。第一重补偿针对热影响:根据板材厚度和材质,在切割路径上预置0.02-0.08mm的反向偏移量。第二重补偿针对定位误差:每次上料后用CCD视觉系统检测板材实际位置,与CAD模型比对后自动修正加工程序。
值得强调的是,切割气体的选择对薄板精度影响极大。我们做过对比实验:在切割1.5mm SUS304时,使用氮气(纯度99.99%)比使用压缩空气的切割缝宽窄0.03mm,且断面粗糙度降低一半。这个差异对于需要激光焊接的机箱外壳来说,直接决定了焊接后是否会出现咬边缺陷。
- 焦点位置控制:每切割2小时重新校准一次,确保焦点始终落在板材表面下1/3处
- 穿刺策略:厚板采用分段穿刺,先低功率穿孔再提升功率切割,避免过烧
- 下料支撑:采用蜂窝状支撑台搭配可调高度支撑钉,防止薄板切割时塌陷
把精度管理延伸到后道工序
不少工厂只盯着切割机本身,却忽略了激光切割件在转运和清洗环节的二次变形。我们要求所有切割完成后的钣金件竖放于专用料架上,避免因层叠重力导致薄板弯曲。去毛刺工序从传统的砂带机改为磁性滚筒研磨,减少对边缘尺寸的磨损。
对于批量超过500件的订单,我们还会在切割过程中每50件抽取一件进行三坐标检测,并将数据回传至MES系统。一旦发现尺寸漂移趋势,立即暂停产线校准设备——这种预防性控制比事后检测能节省约30%的返工成本。
昆山钣源冲压技术有限公司在服务长三角装备制造客户时发现,真正高水平的精度控制,不是靠单一环节的极致,而是靠从材料预处理、切割参数、夹具设计到后处理的全链条协同。客户拿到的每一批机箱外壳、每一块机柜面板,都应当经得起千分尺的检验。未来我们还会引入在线式激光测厚系统,进一步压缩热变形带来的不确定度,让精密钣金加工从“经验驱动”真正转向“数据驱动”。