ARTICLE / 2026-08-31
机箱外壳与机柜面板表面处理工艺对比及选用指南
不少客户拿到我们的机箱外壳和机柜面板样品时,第一反应往往是“看起来差不多嘛”。但真正装到设备上、跑一段时间后,差异就出来了——有的表面起泡脱层,有的边角生锈,有的指纹印擦都擦不掉。这背后的核心,其实就两个字:**工艺**。
为什么同样的板材,成品差距这么大?
机箱外壳和机柜面板虽然同属钣金件,但使用场景完全不同。机箱外壳更多是内部防护件,对耐腐蚀和抗冲击要求高;而机柜面板是直接面向操作人员的“门面”,对观感、耐磨、防指纹的要求近乎苛刻。这两种定位,决定了它们的表面处理路线从一开始就该分道扬镳。
我们常说的表面处理,本质上是给钣金件穿一层“防护甲”。但这层甲怎么穿、穿多厚、用什么材质,直接取决于三个因素:**基材状态、成型方式、服役环境**。比如激光切割件和五金冲压件,因为加工应力分布不同,后续涂装的附着力表现就有明显差异——冲压件表面有微小的油膜残留风险,如果前处理脱脂不彻底,喷粉后必然起泡。
两种主流路线的技术拆解
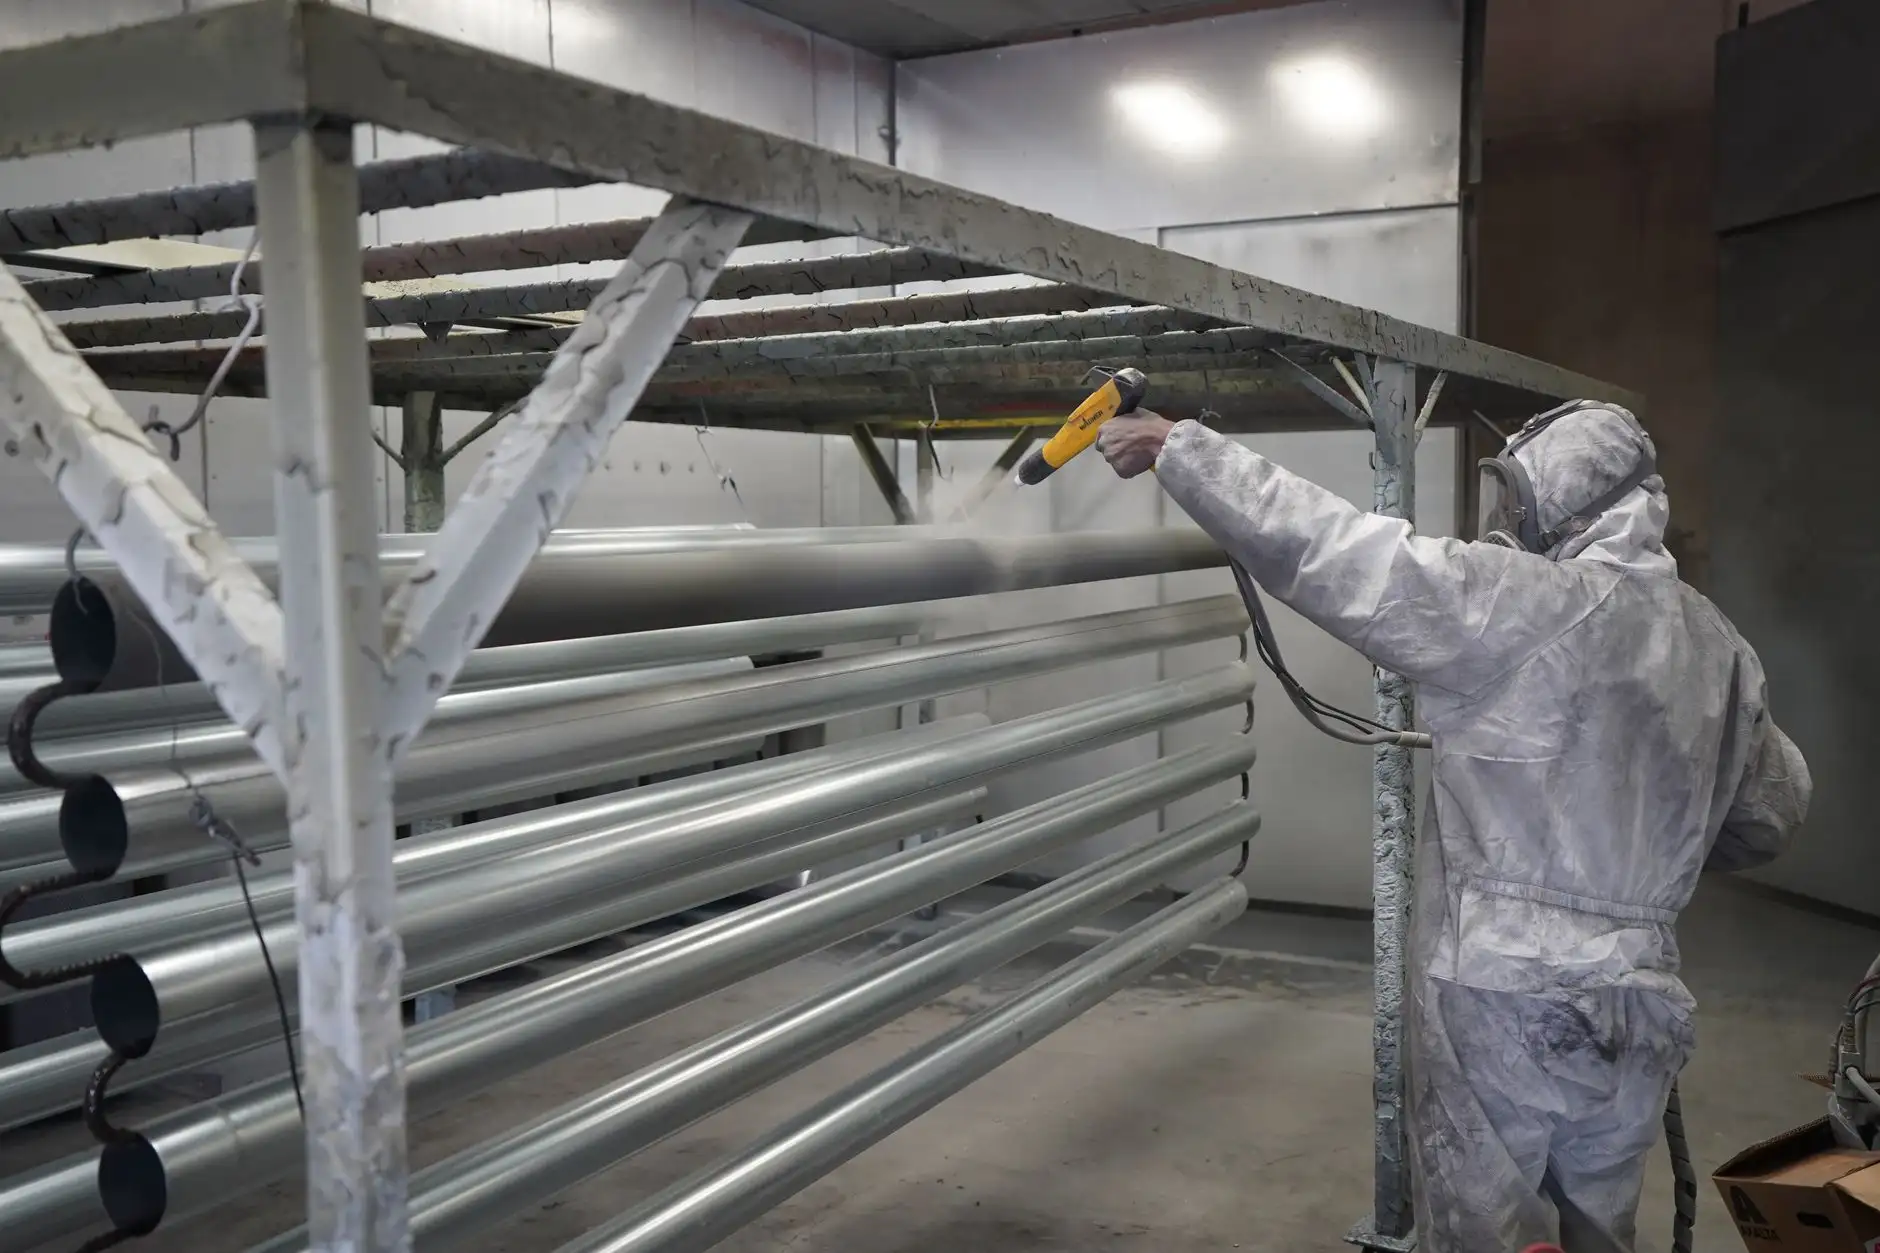
目前行业内用得最多的,无非是**粉末喷涂**和**液体烤漆**两条路线。粉末喷涂的优势在于膜厚均匀(通常60-120μm)、环保无溶剂,且一次成膜效率高,非常适合机柜面板这种大面积平面件。但它的短板也很明显——对边角覆盖能力一般,如果钣金件有深拉延或锐边,容易露底。
液体烤漆则相反,它的流平性好,能渗入焊缝和折弯内角,对复杂结构的机箱外壳更友好。不过液体漆的VOC排放是个硬伤,而且固化时间更长,影响交付周期。我们做过对比测试:同样的冷轧板,粉末喷涂的耐盐雾时间普遍比液体烤漆长200-300小时(中性盐雾测试,划叉法),但液体烤漆的光泽度和鲜映性(DOI值)确实更胜一筹。
别忽视前处理的“隐形力量”
很多同行把精力都放在喷涂环节,却忽略了前处理。实际上,表面处理质量的70%由前处理决定。对于五金冲压件,必须经过脱脂→水洗→表调→磷化(或陶化)四道工序,才能保证涂层附着力达到0级(划格法)。而激光切割件因为热影响区存在氧化层,还需要增加一道酸洗或喷砂工序,否则涂层容易整片剥落——这个细节,很多客户压根不知道。
- 机箱外壳(内部件):推荐锌系磷化+环氧底漆+聚氨酯面漆,膜厚80-100μm,兼顾防锈和抗冲击
- 机柜面板(外观件):推荐锆系陶化+粉末喷涂(砂纹或平光),膜厚80-120μm,耐磨且抗UV
另外,如果面板需要丝印标识或导电屏蔽,那还得在喷涂前预留遮蔽区域,或者在喷涂后做激光雕刻——这又是另一套工艺逻辑了。
选型建议:别只看单价
说到底,没有最好的工艺,只有最合适的匹配。我们的经验是:如果钣金件结构复杂、折弯多,优先考虑液体烤漆;如果外观面大、要求高耐磨,粉末喷涂更划算。同时要算总账——粉末喷涂虽然设备投入高,但良品率和生产效率能摊薄成本;液体烤漆前期投入低,可返工率和环保处理费用往往让人头疼。
最后提醒一句:无论选哪种,务必让供应商提供盐雾测试报告和膜厚检测数据,而不是只看样板效果。表面处理是“慢功夫”,短期看不出问题,但设备在户外或高湿环境跑一年,差距就天壤之别了。