ARTICLE / 2026-08-23
长三角电子设备钣金件精密加工工艺与质量管控要点
长三角电子设备钣金件加工:精度失之毫厘,产品谬以千里
在苏州、无锡、常州这条电子产业带上,我们常看到这样的场景:一批批机箱外壳、机柜面板在装配线上被反复修磨,甚至整批退货。问题根源往往不在设计,而在钣金件加工环节的累积公差。以1.5mm冷轧板为例,激光切割时焦点位置偏移0.1mm,折弯回弹角度差0.5°,最终装配时就会形成肉眼可见的缝隙。
这种精度损耗,在长三角地区尤其突出——因为这里的电子设备更新迭代快,很多机箱外壳结构复杂、孔位密集,对五金冲压件和激光切割件的配合要求极为苛刻。客户常问:为什么图纸标注±0.05mm,实际却做不到?答案往往藏在工艺链的衔接处。
工艺链上的三大精度杀手
第一是激光切割件的热影响区控制。很多工厂为追求速度,用大功率切割薄板,导致切缝边缘氧化层过厚、挂渣残留。我们做过对比:同样2mm铝板,用6kW光纤激光切割,若氮气压力低于1.2MPa,断面粗糙度会从Ra6.3恶化到Ra12.5,直接影响后续折弯定位。
第二是折弯工序的应力释放。机柜面板这类长宽比大的钣金件,在折弯后存在内应力回弹。经验值:Q235钢板90°折弯,下模V槽宽度为板厚6倍时回弹角约2°~3°;若改用8倍槽宽,回弹可降至1°以内。但很多供应商为省模具费,常年只用一副V槽。
第三是五金冲压件的毛刺方向一致性。冲裁间隙不当会造成断面带倾斜,导致叠装时定位销孔错位。曾有一批4mm厚镀锌板机箱外壳,因冲头磨损未及时刃磨,毛刺高度从0.05mm飙升至0.15mm,客户在表面处理时直接报废了200件。
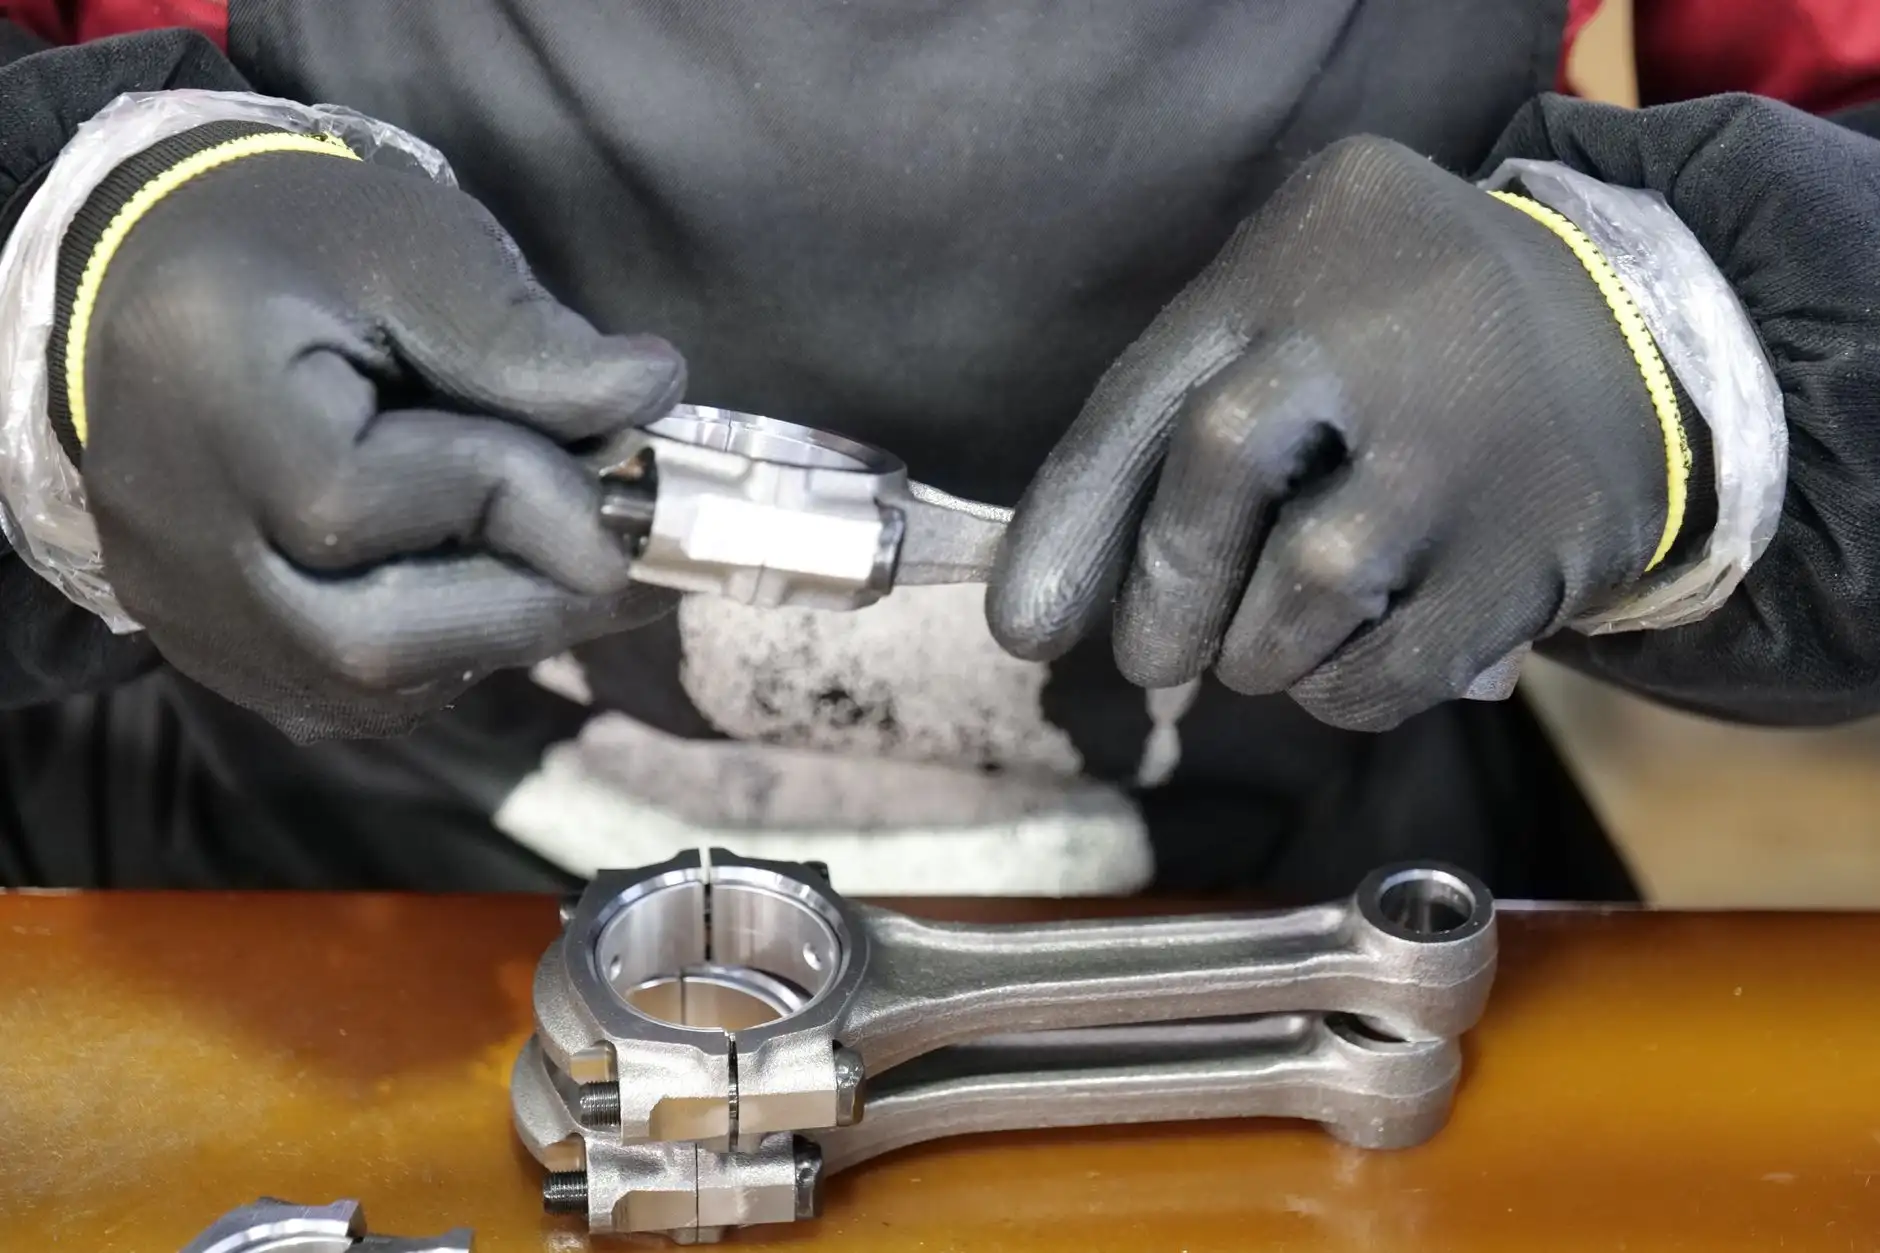
对比两种主流加工路线的质量差异
目前长三角钣金件加工存在两条技术路线。传统方案是数控冲床+折弯机,适合大批量、孔型简单的五金冲压件,效率高但换模时间长。新兴方案是激光切割+数控折弯中心,柔性更强,尤其适合机箱外壳这类多品种、小批量的订单。以我们昆山钣源的实际数据为例:激光切割件单件加工成本比冲压高约18%,但切换时间从45分钟缩短到3分钟,综合良品率从96.8%提升到99.2%。
关键在于,高端电子设备对钣金件表面质量的要求已从“无划痕”升级到“显微级平整度”。举个例子:某客户做5G基站机柜面板,要求平面度≤0.3mm/m²。普通校平机根本达不到,必须采用辊式校平+应力消除工艺,且校平辊直径需在Φ40mm以下才能有效压平晶粒取向带来的微凸起。
质量管控的三个落地措施
作为从业十多年的技术团队,我们建议关注以下三点:
- 首件全检+过程SPC:每两小时抽测3件,记录折弯角度、孔位坐标,用Minitab做过程能力指数(Cpk)监控,目标Cpk≥1.33。
- 刀具寿命数字化管理:在激光切割头加装焦点位置传感器,当切割速度波动超过±5%时自动报警,避免热积累造成的边缘塌陷。
- 表面处理前的脱脂时效:钣金件在脱脂后4小时内必须进入喷涂线,否则铝合金表面会重新氧化,影响涂层附着力(百格测试需达到4B以上)。
最后想说的是,长三角电子设备竞争激烈,机箱外壳、机柜面板这些看似基础的钣金件,恰恰是决定产品档次的门面。如果您的团队正在为精密度发愁,不妨从激光切割件的焦点参数和折弯模具的R角匹配入手——这两处的改善,往往能解决70%以上的装配抱怨。
昆山钣源冲压技术有限公司深耕精密钣金加工多年,从五金冲压件到复杂激光切割件均配备在线检测设备,欢迎行业同仁交流探讨。