ARTICLE / 2026-08-10
昆山钣金加工中激光切割件尺寸精度控制与质检方案
在昆山钣金加工领域,激光切割早已不是“切得动”的初级问题,而是“切得准、切得稳”的精度较量。尤其当我们面对机箱外壳、机柜面板这类对装配尺寸极其敏感的部件时,激光切割件的尺寸公差控制,直接决定了后续折弯、焊接乃至整机装配的成败。今天就从一线生产角度,聊聊我们如何把精度“管”起来。
一、影响激光切割精度的核心参数设定
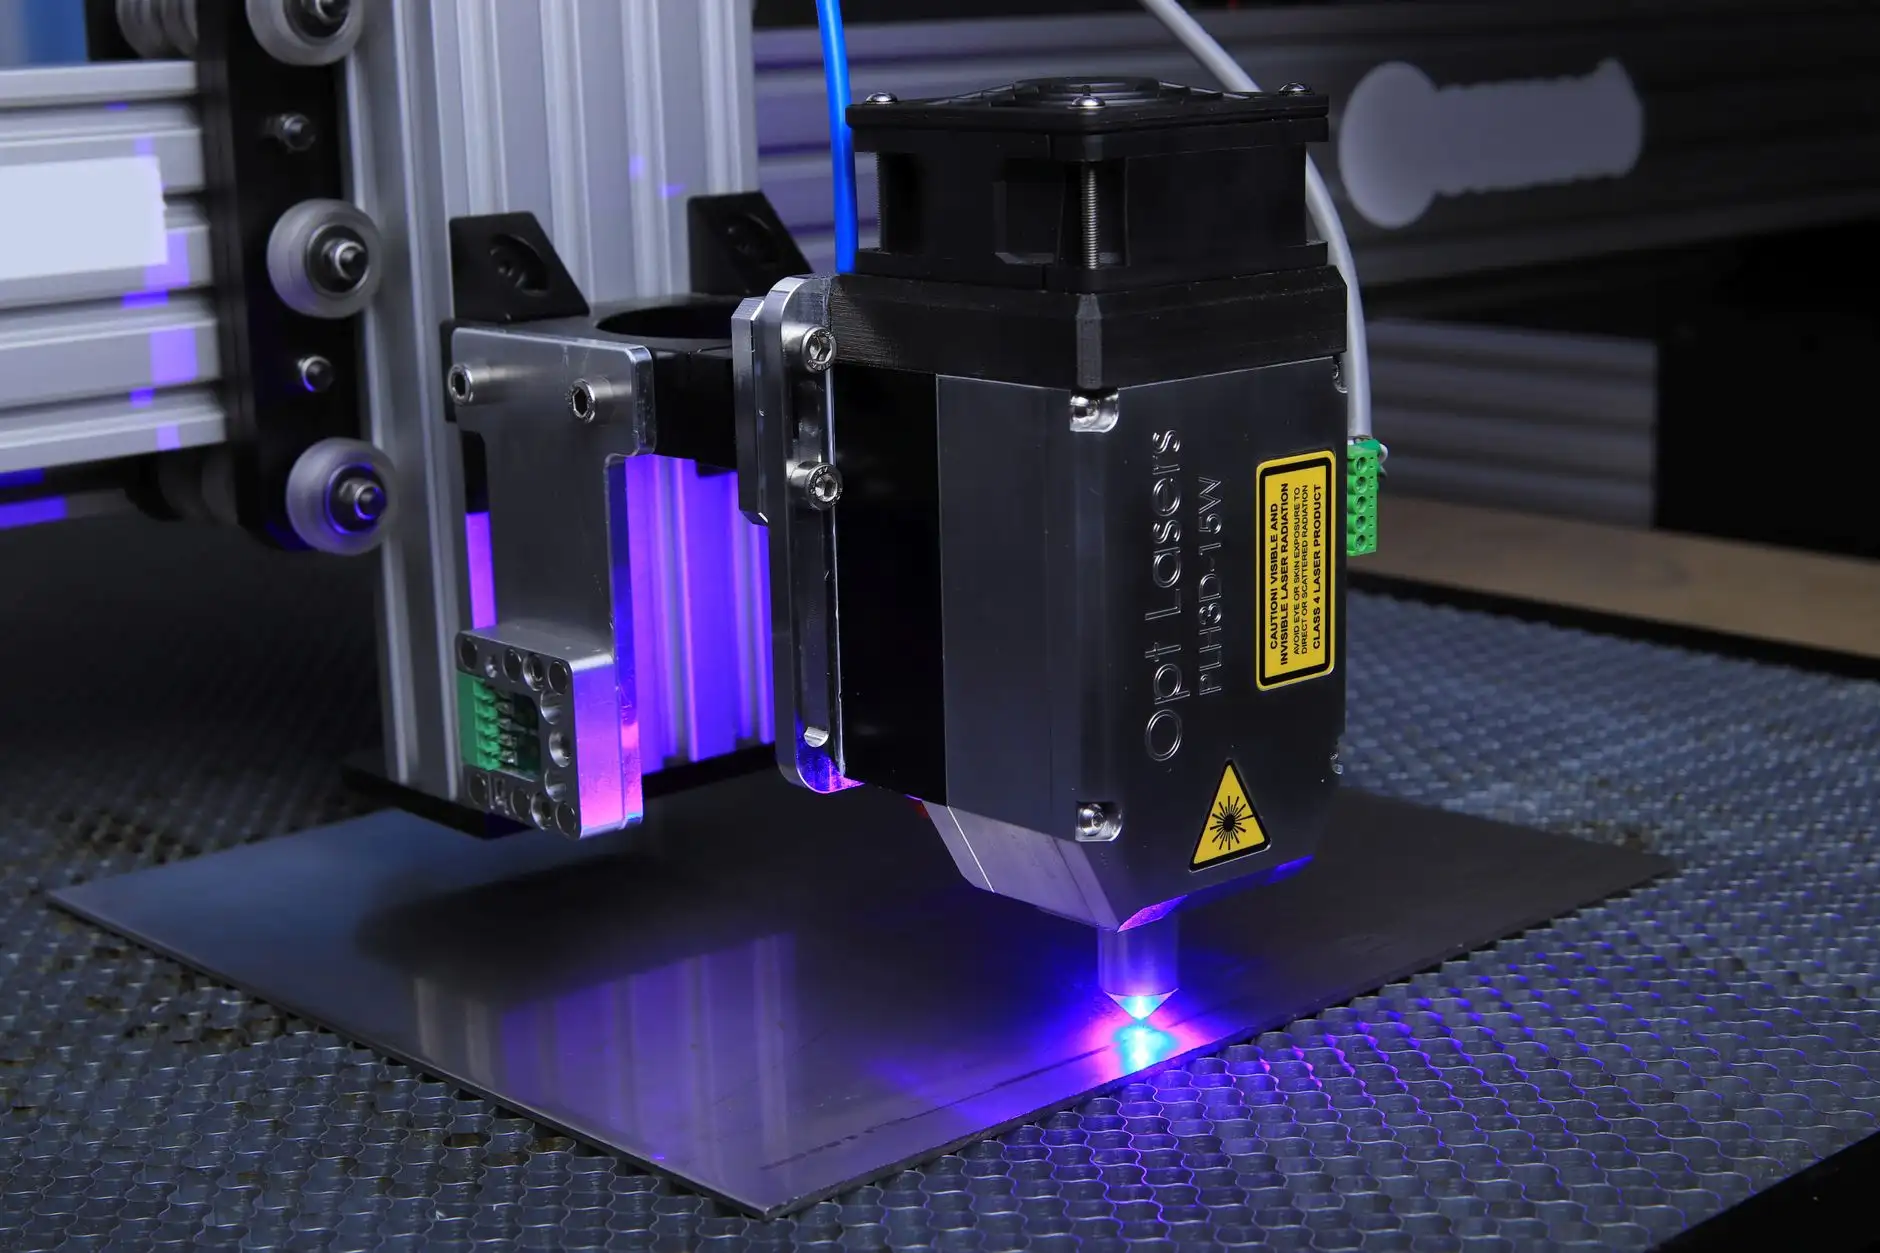
激光切割并非一刀下去万事大吉。以我们车间常用的6kW光纤激光切割机为例,针对2-8mm厚度的五金冲压件坯料,焦点位置偏差0.1mm,切割缝宽就可能变化15%-20%。实际生产中,我们重点锁定三个参数:切割速度(一般控制在1.5-4.5m/min区间)、辅助气体压力(氧气切割时6-12bar,氮气切割时12-20bar)、以及喷嘴高度(严格维持在0.8-1.2mm)。
一个容易被忽视的细节是板材预热效应。连续切割大面积钣金件时,板材局部温升会导致热变形,尤其是在切细长窄条时,尺寸漂移可达±0.15mm。我们的对策是在切割路径中主动插入微连接点,并配合随动式下料支撑,把热影响区控制在最小范围。
二、激光切割件的三级质检方案
只有切割参数还不够,检验环节必须跟上。针对机箱外壳、机柜面板这类对外观和装配要求双高的产品,我们执行的是“首件全检+过程抽检+终检全尺寸”的三级管控。
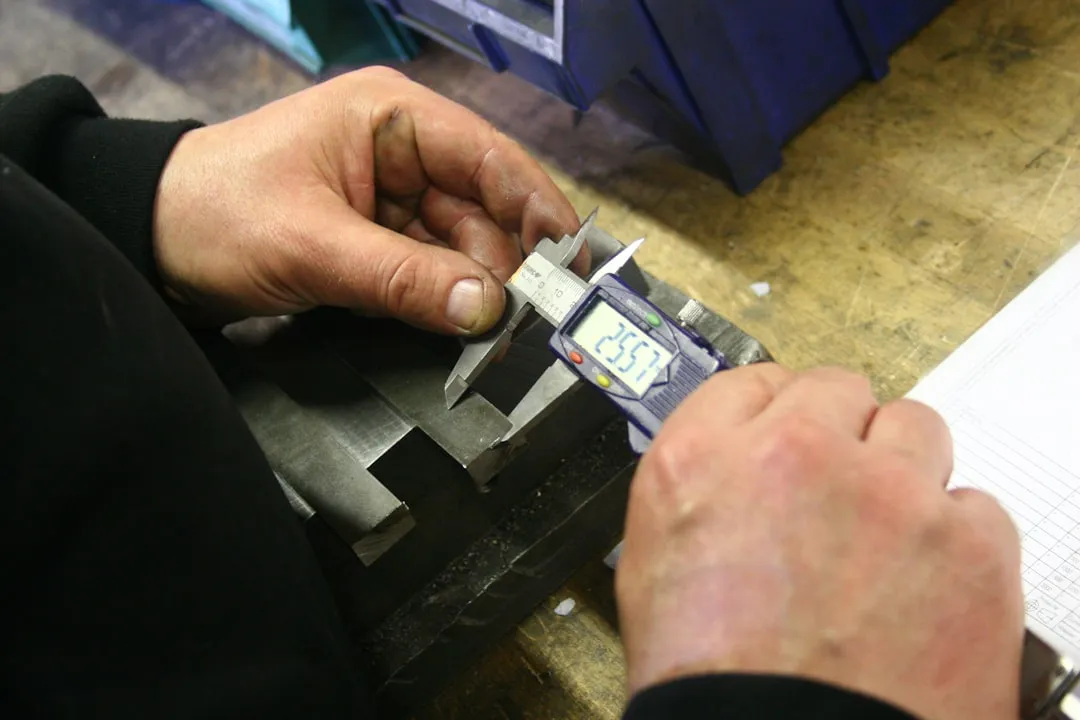
- 首件全检:每批次换料、换程序后,前3件产品必须上三坐标测量仪,重点检测外形尺寸、孔位间距及轮廓度。关键尺寸公差控制在±0.1mm以内,特殊要求可达±0.05mm。
- 过程抽检:每30分钟抽检一次,使用游标卡尺和专用通止规,快速验证切割断面垂直度和毛刺高度(标准≤0.1mm)。
- 终检全尺寸:对批量产品按AQL抽样标准执行,同时增加划痕、熔渣、氧化色等表面质量项。
常见问题:切割毛刺与尺寸超差怎么破?
生产中最常见的投诉集中在两个点:一是下表面挂渣,二是孔位漂移。挂渣往往源于气体压力不足或喷嘴磨损,每切割2000米后必须更换喷嘴。而孔位漂移,多半是板材表面锈蚀或涂层不均导致激光反射率变化——所以来料检验时,我们会对板材表面粗糙度进行抽测,Ra值超过2.5μm的板材直接退回。
另外提醒一句,激光切割件的尺寸精度还受编程补偿影响。不同厚度的板材,切割缝宽补偿值不同,比如3mm碳钢补偿0.15mm,而不锈钢则要补偿0.12mm。这些数据必须靠日常积累修正,没有捷径。
三、从切割到冲压的工艺衔接要点
很多客户只关注切割本身,却忽略了与后续五金冲压件工序的衔接。激光切割后的边缘热影响区,如果直接进入冲压成型,容易产生微裂纹。我们通常建议在切割后增加一道去应力工序,或者将切割件放置24小时以上再进入折弯或冲压流程。对于机柜面板这类需要后续攻牙、铆接的产品,切割时就要预留好变形余量,否则装配时才发现孔位偏差,返工成本极高。
说到底,精度控制不是某一道工序的事,而是从板材入库、切割参数、环境温湿度到检验标准的一整套体系。昆山钣源冲压技术有限公司在长期配套通信设备、新能源机柜项目中,积累了大量高精度钣金件加工经验。如果您正在为激光切割件的公差稳定性发愁,不妨从参数记录和首件确认做起,这两步做好了,80%的尺寸问题都能提前拦截。