ARTICLE / 2026-08-11
昆山钣金加工工艺升级:精密冲压与激光切割的协同应用
走进长三角任何一个精密制造车间,你会发现一个有趣的现象:传统的单一冲压产线正在被一种“混合式”加工单元取代——左边是高速冲床在轰鸣,右边是光纤激光切割机在无声地画着弧线。在昆山钣源冲压技术有限公司的车间里,这种协同早已不是新鲜事。
为什么单一工艺越来越“力不从心”?
过去十年,客户对钣金件的要求发生了根本性变化。以机箱外壳为例,三年前一个标准的1U服务器机箱,图纸上可能只有十几个孔位;如今同样的产品,散热孔阵列、走线槽、铆接定位点动辄上百个,且形状从圆形演变成异形、腰形甚至不规则多边形。如果全部依赖模具冲压,一套精密五金冲压件的模具开发周期需要15-20天,费用在3万到8万元之间——而产品迭代周期却压缩到了两个月以内。
这种矛盾在机柜面板上体现得尤为明显。面板上既要保证大尺寸安装孔的尺寸一致性,又需要高密度的通风百叶窗,同时还要预留LED指示灯、显示屏、各类接口的异形孔。单靠冲压,模具复杂度呈指数上升;单靠激光切割,批量效率又跟不上。
工艺协同的本质:不是“二选一”,而是“分层次”
昆山钣源的工程师们把产品特征拆解成两个维度:“量大且形状规则”和“量小或形状复杂”。
- 五金冲压件负责主力:对于年需求量超过5000件、孔位相对规整的零件,采用连续模或复合模冲压,单件成本可以压到激光切割的1/5甚至更低,尺寸公差稳定在±0.05mm以内。
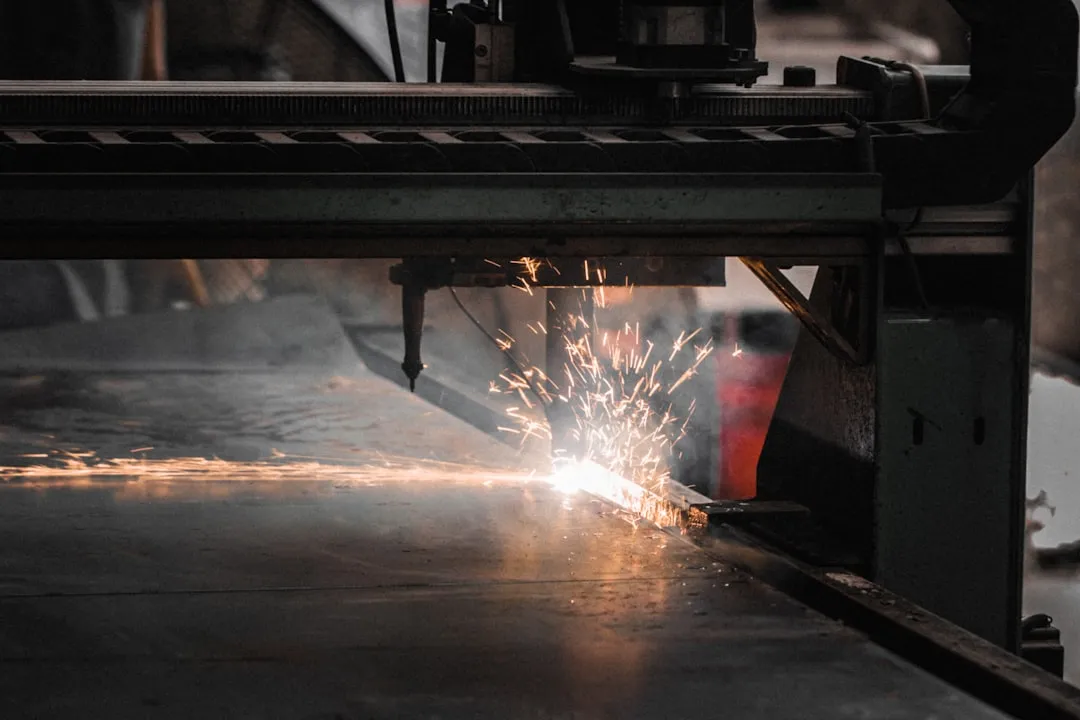
- 激光切割件作为补充:对于打样件、小批量订单或需要频繁修改的异形结构,直接使用6000W光纤激光切割机,0.5mm到12mm的不锈钢、镀锌板都能一次切透,切缝宽度控制在0.15mm,热影响区几乎可以忽略不计。
这种分工的逻辑很简单——冲压吃“量”,激光吃“变”。以我们近期交付的一批机柜面板为例,主体安装孔和折弯工序由冲压完成,而面板上新增的异形散热槽则用激光切割后补加工。这样既避开了二次开模的周期和费用,又保证了批量部分的高效率。
协同中的三个关键技术细节
第一,工序顺序的重新编排。传统流程是“冲压→折弯→焊接→表面处理”,但在协同工艺中,激光切割往往被插入到冲压的半成品工序之间。比如某些机箱外壳需要先在板材上激光切出预折线槽,再上冲床进行折弯,这样能减少回弹,折弯角度更精准。
第二,排样策略的共享。我们内部使用同一套CAD/CAM数据平台,冲压的排样图与激光切割的套料图共用同一个零件模型。这样做的直接收益是:板材利用率从原来的72%左右提升到了85%以上,边角余料还能被二次利用切割成小型支撑件。
第三,公差体系的匹配。冲压件和激光切割件在同一个焊接夹具上组装时,必须注意两种工艺对材料内应力的影响不同。激光切割的边缘会形成一层极薄的再铸层,对后续焊接的熔深有细微影响。因此,在涉及承重或密封要求的机柜面板焊接位,我们会预留0.1mm的补偿量,或者在切割后增加一道微抛光工序。
什么情况下应该选择协同方案?
如果你的产品符合以下任一特征,建议认真评估“冲压+激光”组合:
- 产品有改版计划,但当前版本需要小批量试产验证市场反馈
- 零件上既有大量规则孔位,又有少量特殊形状开口
- 订单存在明显的淡旺季波动,不适合一次性投入高额模具费
- 对交期敏感——激光切割可以当天出样,而开模至少一周
当然,协同工艺并非万能。如果零件形状高度规则且年产量在数万件以上,全冲压方案依然是成本最优解;反之,如果是单件或极少数量的重型机械覆盖件,全激光切割反而更灵活。关键在于,站在客观的工艺逻辑角度,找到那个“交叉点”。
在昆山钣源,我们每天处理着从0.5mm的精密钣金件到8mm厚的重型机箱外壳,超过六成的订单走的是协同工艺路线。这种模式不仅缩短了平均交付周期(从12天缩短至6天),更重要的是让客户在产品迭代时不再被模具束缚——这或许才是精密制造时代,工艺升级的真正含义。