ARTICLE / 2026-08-07
昆山钣金加工中激光切割件精度控制与质量检测标准
在昆山及整个长三角制造业版图中,钣金加工早已不是简单的“剪板折弯”。尤其是随着5G通信、新能源、半导体设备等高端领域对精密结构件需求的激增,客户对激光切割件的尺寸公差、断面粗糙度以及热影响区控制提出了近乎苛刻的要求。作为一家在冲压与钣金领域深耕多年的企业,我们深知——精度,从来不是检测出来的,而是从工艺设计那一刻起就注定好的。
激光切割精度的“隐形杀手”:不止是设备问题
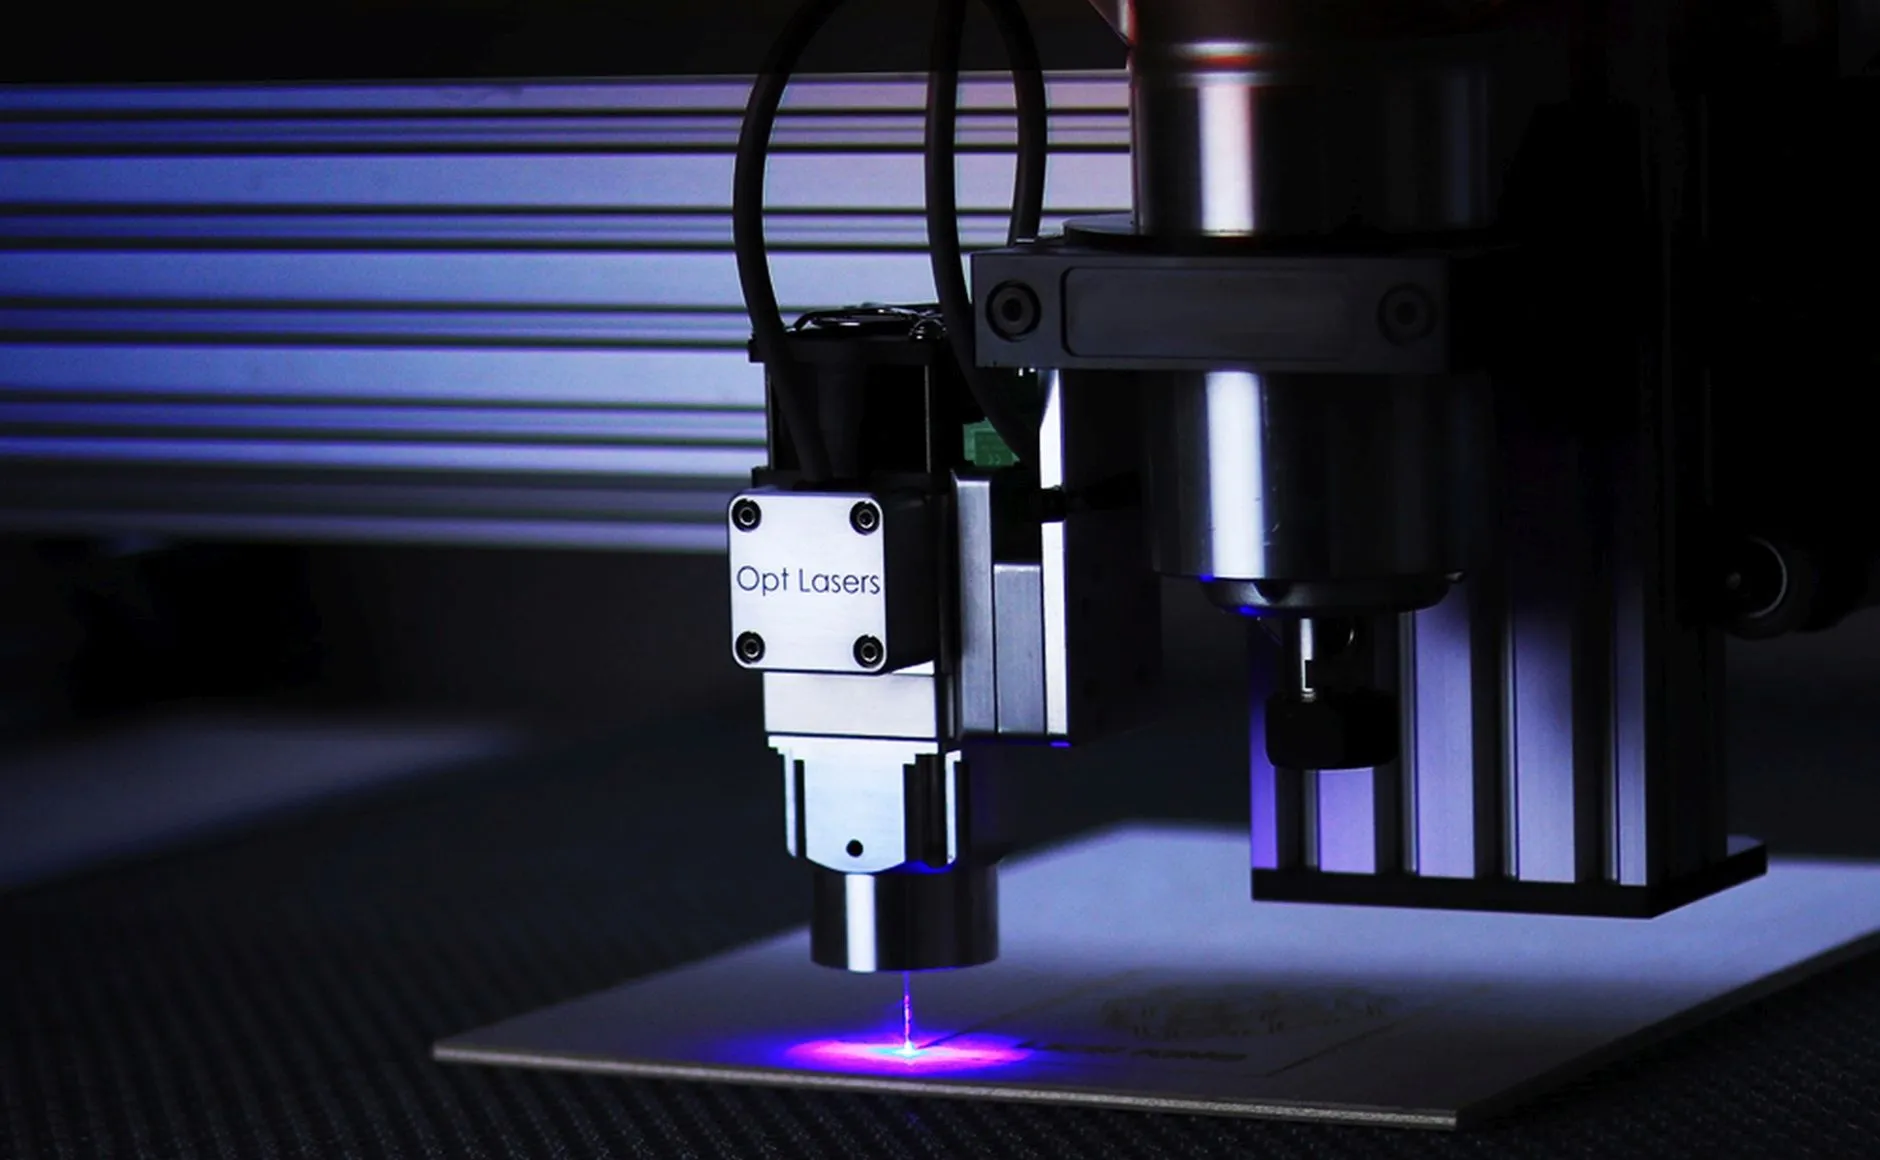
很多同行把切割精度差归咎于激光器功率不足或床身刚性不够,但在我们昆山钣源的日常生产复盘里,超过60%的精度超差案例,根源在于**辅助气体压力波动**与**焦点位置漂移**。尤其是加工2mm以上的碳钢板时,若氮气压力不稳定,断面就会出现周期性条纹,直接影响后续机箱外壳的焊接装配间隙。
此外,热透镜效应导致的焦点漂移,在长时间连续切割时尤为突出。我们曾做过一组对比测试:连续切割4小时后,未加装自动调焦补偿的设备,其切割缝宽变化量达到了±0.08mm,而采用实时焦点跟随的工艺方案后,该数值被稳定控制在±0.03mm以内。对于高端的机柜面板产品,这个差距就是废品与合格品的分界线。
质量检测:别让“抽检”成为你与客户之间的博弈
谈到质量检测,不少企业仍停留在“首件全检、过程抽检”的传统模式。但在小批量、多品种的钣金件订单常态下,这种模式往往会让批量性缺陷漏网。我们的做法是引入**分段式全检策略**——即对切割样板的轮廓度采用三坐标抽测,而关键安装孔位则使用气动量仪进行100%通止规检测。
针对激光切割件特有的断面质量,我们内部执行的是Ra≤3.2μm的粗糙度门槛,同时要求挂渣高度不超过料厚的3%。这里有一个容易忽略的细节:切割氮气纯度必须达到99.99%以上,否则断面会发黄、氧化,即便后续经过五金冲压件的拉伸工序,表面缺陷依然会暴露。
从“切得准”到“装得上”:工艺链的协同突围
真正的精度控制,从来不是激光切割单点作战。以我们为某医疗设备客户加工的机箱外壳为例,客户反馈装配时螺钉孔对不上。排查后发现问题不在切割,而是折弯工序的回弹补偿量未考虑切割热应力释放后的形变。这个案例促使我们在工艺排程中增加一道**应力释放预矫直**步骤——对于长宽比大于3:1的薄板件,切割后静置24小时再进入折弯工序。
对于需要后续焊接的机柜面板,我们则更关注切割边与焊接坡口的匹配度。通常预留0.2mm的间隙补偿,并选用低飞溅的混合气体保护焊。这里分享一个实用参数:当切割厚度为3mm的不锈钢时,建议将切割速度控制在2.8m/min,焦点位于板厚上表面的1/3处,此时切割面垂直度最佳,焊接变形最小。
- 检测频次:首件三坐标全尺寸报告 + 每2小时抽检关键孔径
- 环境要求:恒温车间(±2℃),避免热变形对薄板件的影响
- 数据追溯:每批次激光切割件留存切割参数记录表,便于异常回溯
在实际生产计划排布中,我们建议客户将精度要求最高的钣金件安排在设备刚完成保养后的第一个班次生产,此时光路最稳定、气体纯度最高。别小看这个细节,它能在不增加任何成本的前提下,将切割精度合格率提升2-3个百分点。
激光切割件的精度与质量,本质上是一场设备、工艺、材料甚至环境温湿度的多变量博弈。昆山钣源冲压技术有限公司在服务上百家装备制造企业的过程中,始终坚信:检测标准不是越高越好,而是应与后续成型工艺、装配要求相匹配。每一次从“切得准”到“装得上”的跨越,都是对制造业基本功的敬畏。